2026-09-08
油圧シリンダのピストン ロッドは、油圧アクチュエータの中で最も機械的負荷がかかるコンポーネントです。流体圧力を直線運動に変換し、シリンダーのサイズが小さかったり、位置がずれていたり、不適切に処理されたりした場合に、最初に摩耗が現れる部品です。現場修理では、ロッドが原因でシリンダーが再構築されることがよくあります。したがって、新しいロッドを指定する場合、交換する場合、またはサプライヤーを評価する場合、実用的な問題は、どのような直径、どのような表面処理、どのような公差、そして耐用年数全体にわたってどのくらいのコストがかかると予想すべきかということです。端的に言えば、ピストン ロッドは単一の特性ではなく、カラムの強度、表面硬度、耐食性の複合効果を考慮して選択する必要があるということです。この記事では、調達とエンジニアリングにおいて重要な詳細を使用して、これら 3 つの要素について説明します。
ピストンロッドは、油圧シリンダーバレルを外部負荷に接続するシャフトです。グランドを通過し、ピストンをボア内に案内します。圧力が加えられると、ロッドが伸びたり縮んだりして、シリンダーの力が最大限に伝わります。ロッドはシールの接触とワイパーの動作も制御します。その結果、直径公差と表面仕上げは漏れと耐用年数に直接影響します。
ストロークが長いアプリケーションでは、細いロッドが圧縮下で曲がる可能性があります。これを柱強度問題といいます。より安全なアプローチは、ロッドの直径を大きくするか、サポートされていない長さを短くすることです。ロッドが太いと剛性が増し、横荷重によるたわみが軽減されます。特定のボア サイズに対して、ピストン ロッドの直径が伸長速度と戻り力を決定するため、単に構造上の選択ではありません。それはパフォーマンス上の選択でもあります。
最も一般的なピストンロッドの故障は 2 つのカテゴリに分類されます。 1つ目は構造的なものです。ストローク長に対してロッドが小さすぎると、特に荷重を押すときにコラムの強度が低くなります。長くて細い棒は曲がったり折れたりします。 2 番目のカテゴリは表面関連です。傷、孔食、腐食によりロッドの表面が損傷する可能性があり、これらの欠陥により最終的にシールが破壊されます。硬質クロムメッキが標準的な保護ですが、クロム層の厚さは通常、わずか 20 ~ 40 ミクロンです。傷がその層を貫通すると、水分が母材金属に到達し、アンダーカット攻撃を開始する可能性があります。だからこそ、磨かれ正しく処理されたロッドは、仕上げが粗い安価なロッドよりも価値があるのです。
もう 1 つの一般的な問題は、位置ずれです。ロッドが斜めに取り付けられている場合、またはシリンダーが荷重経路と位置合わせされていない場合、横からの力によって余分な摩擦が発生し、不均一な摩耗が発生します。モバイル機器では、これは片側のクロム摩耗やシールの繰り返しの交換として現れることがよくあります。正しい対応とは、コーティングを厚くすることではなく、より適切に設計されたロッドエンドとより剛性の高いサポート構造です。
ピストンロッドは、冷間引き抜きまたは鍛造された鋼棒として始まります。製造プロセスは、原材料から完成した組み立てまでのシーケンス全体を制御する必要があります。ロッドの故障の多くは、めっき前の不十分な研磨など、一連のステップのスキップに遡ります。一般的なプロセスは、必要な直径公差 (多くの場合 h8 以上) を達成するためのセンタレス研削から始まります。次に、ロッドは、Ra 0.2 ~ 0.4 ミクロンの表面粗さまで研磨されます。用途に高周波焼き入れが必要な場合は、めっき前にロッドを加熱して焼き入れします。これにより、コアの強さを保ちながらハードケースが得られます。
熱処理後、電解メッキラインを通過します。標準的な油圧シリンダーの場合、クロムの厚さは 20 ~ 40 ミクロンの間で制御されます。最後に、ロッドを再度研磨してクロムのピークを除去し、指定された仕上げを実現します。粗いロッドを使用するとシールが破れてしまうため、この最終仕上げは非常に重要です。無錫 Qunke Machinery は、このシーケンスを維持するために専用の研削、研磨、インテリジェント電気めっきラインを運用しており、同社の精密仕上げソリッドロッドは、一貫した寸法制御が必要な用途向けに特別に製造されています。
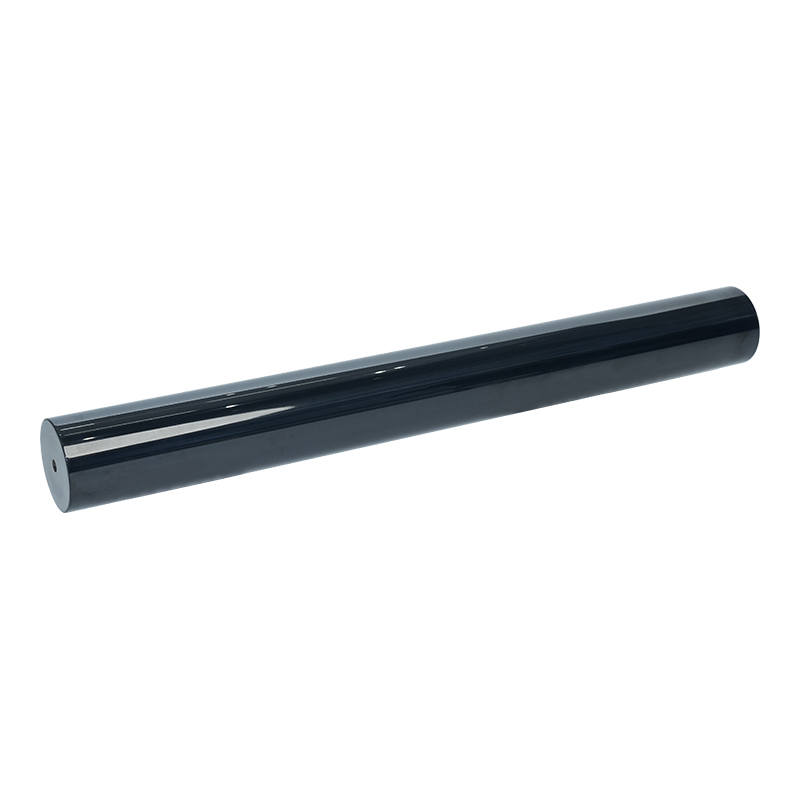
 精密油圧システム用の精密仕上げ合金鋼ソリッドピストンロッド このロッドは高品質の合金鋼で製造されており、厳しい公差と優れた表面仕上げを実現しています。 Φ20 から Φ500 までの直径が用意されており、要求の厳しい油圧および機械用途向けに一貫した寸法制御が保証されます。 製品を見る→
どのパラメータが実際にロッドを正確にするかを理解するには、次のリンクを参照してください。 ピストンロッドの精密加工に関する記事 。公差、真直度、面粗さなどを実務的にカバーしています。
適切な表面処理の選択は、耐摩耗性、耐食性、コスト、および修理可能性の間のトレードオフになります。以下の表は、治療をあなたの勤務サイクルに合わせるための出発点です。
| 治療 | 一般的な厚さ | 耐摩耗性 | 耐食性 | 代表的な用途 |
|---|---|---|---|---|
| ハードクロム | 20~40ミクロン | 高 | 良い | 一般油圧シリンダ、建設機械 |
| ニッケルハードクローム | 25~50ミクロン | 高 | とても良い | 海洋、海洋、腐食環境 |
| セラミックコーティング | 50~150ミクロン | 非常に高い | 素晴らしい | 高-wear, dry-running, and high-temperature applications |
| レーザークラッディング | 1~3mm | 非常に高い | とても良い | 過酷な修理および研磨媒体との接触 |
| QPQ | 10~20ミクロン | 中~高 | 素晴らしい | 小さなロッド、精密部品、腐食が重要な部品 |
硬質クロムは、通常の建設用および産業用シリンダーにとって最も経済的な選択肢です。耐摩耗性に優れ、加工も容易です。環境がより厳しい場合には、ニッケルアンダークロムまたはセラミックコーティングがより優れた腐食障壁を提供します。レーザークラッディングは、摩耗または損傷したロッドに厚い層を構築する修理指向のアプローチです。 QPQ 処理は化合物層を生成する熱化学プロセスですが、大径ロッドではあまり一般的ではありません。
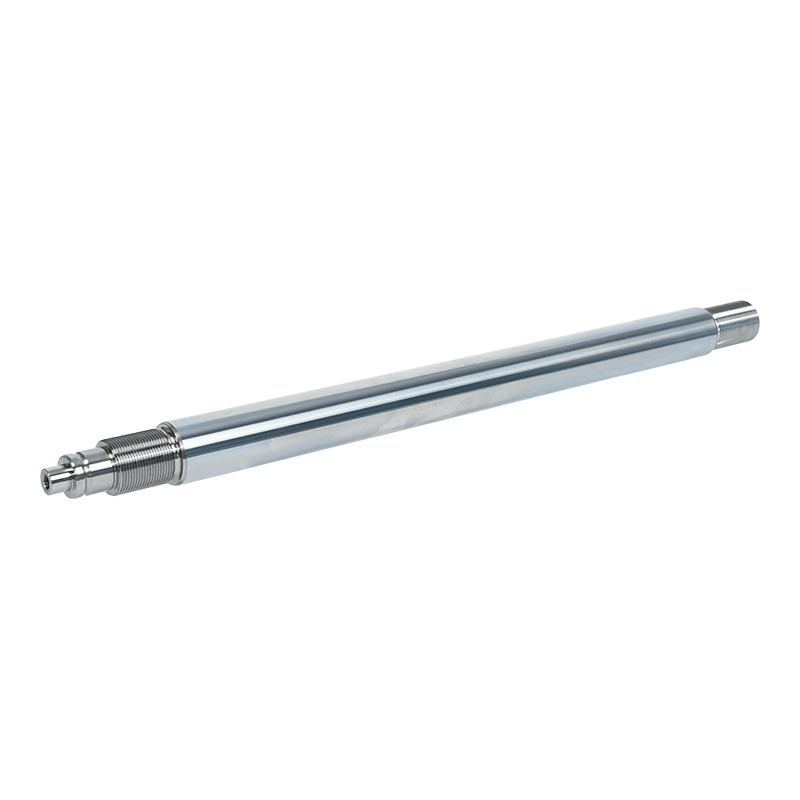
 耐摩耗性と耐食性を高める硬質クロムメッキピストンロッド このロッドは緻密な硬質クロム層で電気めっきされており、優れた耐摩耗性と腐食保護を備えています。滑らかな表面を実現し、標準的な工業用シリンダーの耐用年数を延ばし、メンテナンスを軽減します。 製品を見る→
負荷サイクルが主に摩耗であり、攻撃的な化学物質を使用しない場合でも、価値の点でハードクロムに勝るのは依然として困難です。ほとんどの油圧シリンダのピストン ロッドの用途では、適切に制御された硬質クロム層により、長年にわたる信頼性の高いサービスが提供されます。
見積もりを依頼する際は、材料グレード、ロッドの直径と公差、表面粗さ、硬度、コーティングの種類と厚さ、真直度などのパラメータについて明確に明記してください。通常、材料の選択には、標準用途には炭素鋼 45#、高強度には 40Cr、腐食が激しい場合にはステンレス鋼が含まれます。直径の公差は h8 または h9 であることが多いですが、多くの油圧シリンダ メーカーは重要なシールには k6 または h7 を要求しています。表面粗さは Ra として指定する必要があり、メッキ後は通常 0.2 ~ 0.4 ミクロンです。通常、精密ロッドの真直度は 1 メートルあたり 0.05 mm として測定されます。
力が強く、衝撃がかかる用途では、鍛造一体型ピストンロッドにより溶接破損のリスクが軽減されます。鍛造ロッドは、鍛流線が部品の形状に従うため、強度が高くなります。これらは、鉱山、杭打ち機械、大型建設機械でよく使用されます。ロッドにオイル通路の機能も必要な場合は中空ロッドの方が良いでしょう。
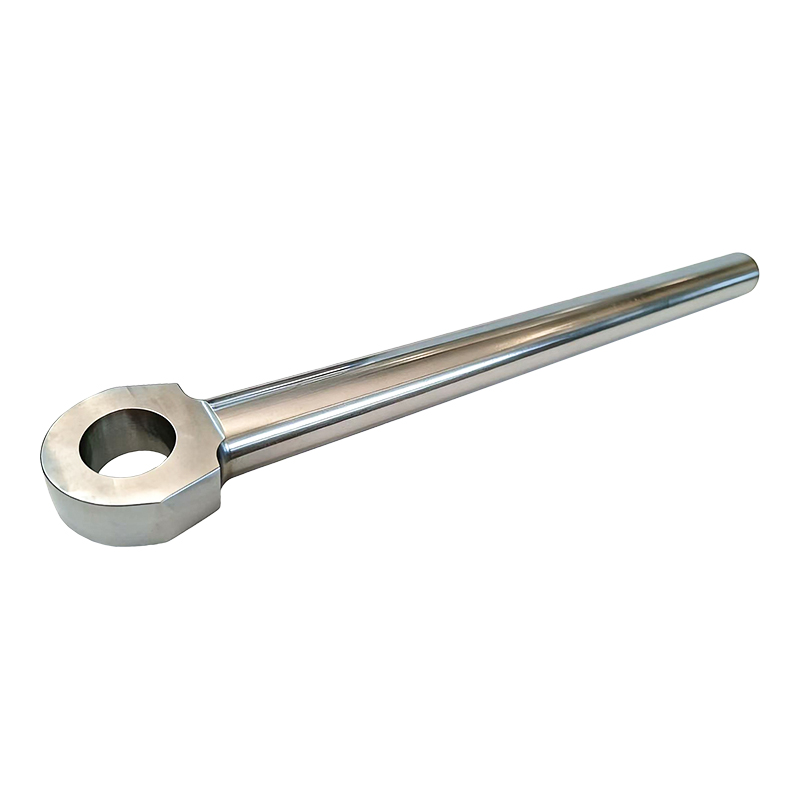
 鍛造一体型油圧シリンダー ピストン ロッド アセンブリ 一体鍛造により溶接接合部をなくし、強度と耐疲労性に優れたロッドです。衝撃負荷がかかる頑丈な装置に適しており、連続的な穀物の流れによる信頼性の高いパフォーマンスを保証します。 製品を見る→
また、サプライヤーの検査能力を確認してください。信頼できるサプライヤーは、各プロセス段階後に直径、表面粗さ、めっきの厚さ、真直度をチェックする専用の品質管理ステップを備えています。クロームの下に隠れた傷があるロッドはカジュアルチェックに合格するため、一度の最終検査に依存することは避けてください。
幅広いプロセス経験を持つピストンロッドサプライヤーは、コストのかかるミスを回避するのに役立ちます。無錫 Qunke Machinery は、2008 年以来、油圧シリンダー、空圧シリンダー、精密ピストンロッドを製造しています。同社は現在、25,000 平方メートルの生産エリアを運営し、エンジニアリング機械、冶金、水利、船舶および港湾設備、油田、鉱山、杭打ち機械の顧客と協力しています。大手建設機械メーカーとの戦略的パートナーシップにより、プロトタイプ作業とバッチ生産の両方をサポートする品質システムが形成されました。
オイルシリンダーをエンジニアリング機械に適合させる場合、ロッドの仕様は適合全体の一部にすぎません。グランド、ワイパー、シールの種類、取り付けスタイルも性能に影響します。ロッドだけでなく、油圧シリンダのアプリケーション全体をレビューできるサプライヤーは、より堅牢なソリューションを提供します。実践的な内容を書きました オイルシリンダーをエンジニアリング機械に適合させるためのガイド この適合性について詳しく説明しています。
長期供給を必要とする顧客にとっては、最初の製品の品質と同じくらいプロセスの一貫性が重要です。専用の CNC 研削、研磨、インテリジェント電気めっきラインを備えた工場では、最初のロッドから 1,000 番目のロッドまで同じ公差を維持できます。この一貫性により、複数年のサービス期間にわたってマシンを稼働し続けることができます。
油圧シリンダのピストンロッドは商品ではありません。これらは、繰り返しの負荷、横からの力、環境に耐えなければならない精密部品です。柱が曲がるかどうかは柱の強度によって決まります。表面処理によって腐食するかどうかが決まります。公差によってシールが長持ちするかどうかが決まります。ロッドを指定するときに 3 つすべてに焦点を当て、プロセス制御と現場での経験を実証できるサプライヤーと協力すれば、修理、ダウンタイム、早期交換にかかる費用を節約できます。