ねじのかみ合い長さは保持力以上の影響を及ぼします
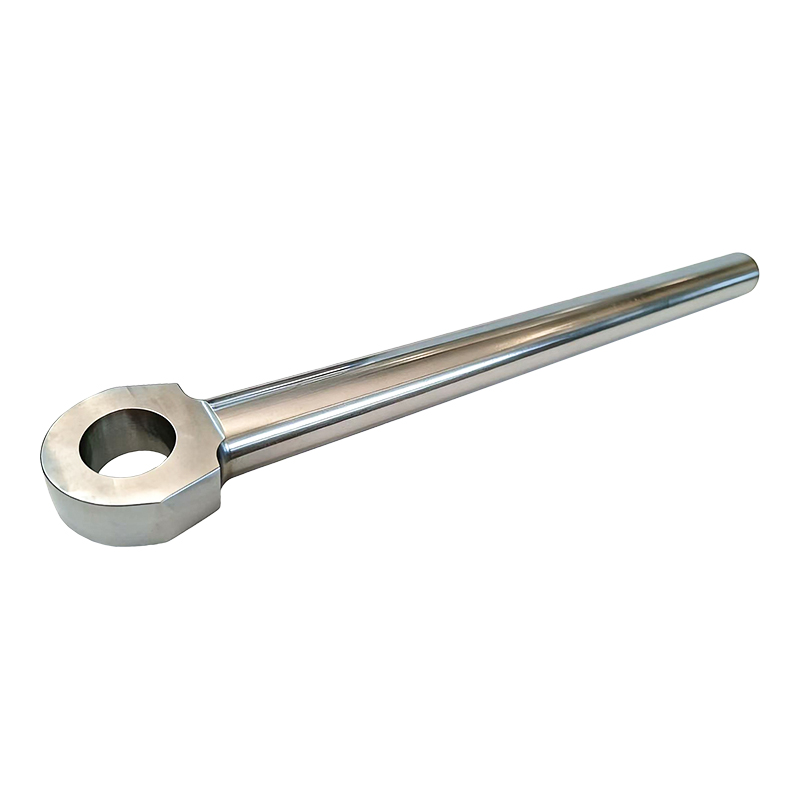
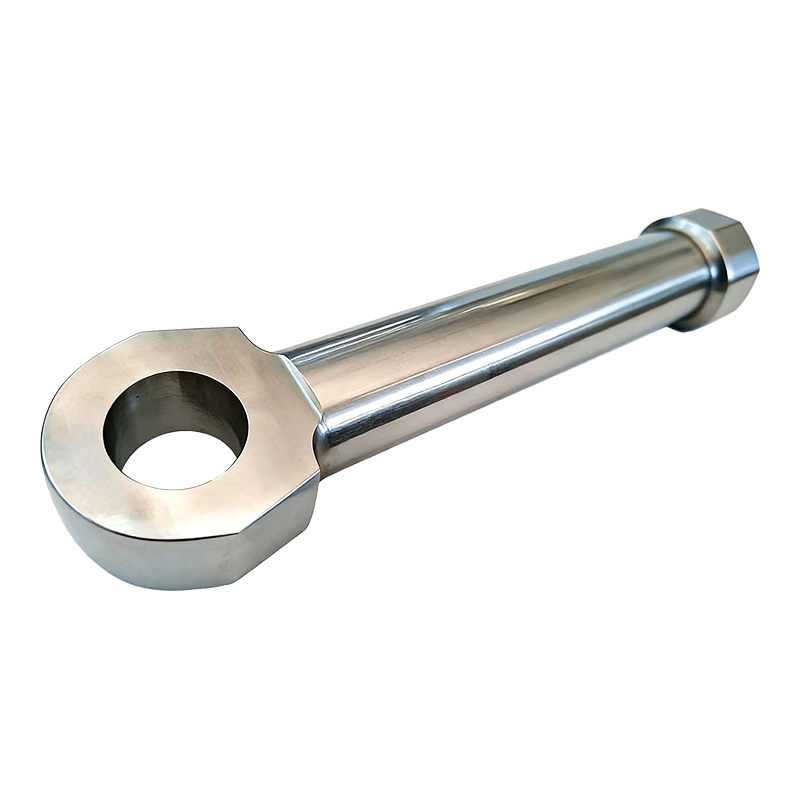
ピストンヘッドがピストンロッドアセンブリの一部としてロッドにねじ込まれるとき、ねじ接続の係合長さは、2 つのコンポーネントがどの程度しっかりと結合されるかを決定するだけではありません。ねじ山のかみ合いが不十分であると、接触する最初の数本のねじ山に応力が集中し、実際には接続が機械的に緩まない場合でも、サイクルを繰り返すとまさにその時点で疲労亀裂が発生する可能性があります。このため、ピストン ロッド アセンブリのねじのかみ合い仕様は、固定長ではなく、ねじの直径の倍数で表されるのが一般的です。適切なかみ合いは、接続部が耐える必要がある荷重に応じて決まるからです。
ここではねじロック方法も重要です。トルクのみに依存して安全を維持する接続は、油圧動作に特有の振動や圧力サイクルによって徐々に緩む可能性があります。そのため、多くのピストン ロッド アセンブリには、摩擦のみに依存するのではなく、適切なトルクに加えて、機械的ロック機能、粘着性スレッド ロッカー、またはロック ナットが組み込まれています。
溶接ピストンヘッド接続と機械加工ピストンヘッド接続では故障の仕方が異なる
ピストンヘッドは、ねじ込みおよび機械加工された接続または溶接接続のいずれかを介してロッドに取り付けることができ、その選択は組み立てコストだけでなく、長期にわたる応力下で接続がどのように動作するかにも影響します。機械加工されたねじ接続は徐々に故障する傾向があり、完全な故障が発生する前に、わずかな緩みや軽度の漏れなどの初期の兆候が現れることが多く、メンテナンス チームに警告の余地を与えます。対照的に、溶接接続は通常、通常の状態ではより強力ですが、溶接欠陥が存在すると、接続が緩む前に問題の発生を示す機械的な緩みがないため、より突然破損する可能性があります。
両者の検査方法が異なる理由
溶接されたピストンロッドアセンブリでは、表面検査だけでは表面下の溶接欠陥を明らかにできないため、通常、アセンブリの使用前に溶接の完全性を検証するために、超音波や浸透探傷検査などの非破壊検査方法が必要です。一方、ネジ付きアセンブリは、トルク テストや目視によるネジ山検査によって検証できることが多く、日常的な品質管理の一環として比較的簡単に実行できます。
シール溝の公差は人々が予想するよりも長い範囲に及ぶ
ピストンシールを保持するためにピストンヘッドに機械加工される溝は、厳しい寸法公差を満たす必要があり、ここでの小さな偏差はシール自体をはるかに超えて影響を及ぼします。溝がわずかに広すぎると、シールが圧力でずれてしまい、不均一な摩耗が発生し、最終的にはバイパス漏れが発生します。溝がわずかに狭すぎると、取り付け中にシールが挟まれて、周囲のアセンブリが完全に機能しているように見えても、早期に故障する弱点が生じる可能性があります。この溝は完成したピストン ヘッドの固定された特徴であるため、機械加工後に公差の問題を修正することは、通常、コンポーネントを再加工するのではなく、コンポーネントを廃棄することを意味します。
- 溝幅の公差は、圧力サイクル下でシールがどれだけ動くことができるかに直接影響します。
- 溝の深さはシールの圧縮に影響し、シール性能とシール寿命の両方に影響します。
- 溝内部の表面仕上げは、ロッドの仕上げとほぼ同じくらい重要です。溝の表面が粗いと、シールが内側から摩耗する可能性があるためです。
- 機械加工で残った鋭い角やバリは、取り付け時にシールが早期に損傷する一般的な回避可能な原因です。
ロッドとピストン間の同心度は、機能に影響を与えるずっと前に摩耗に影響します。
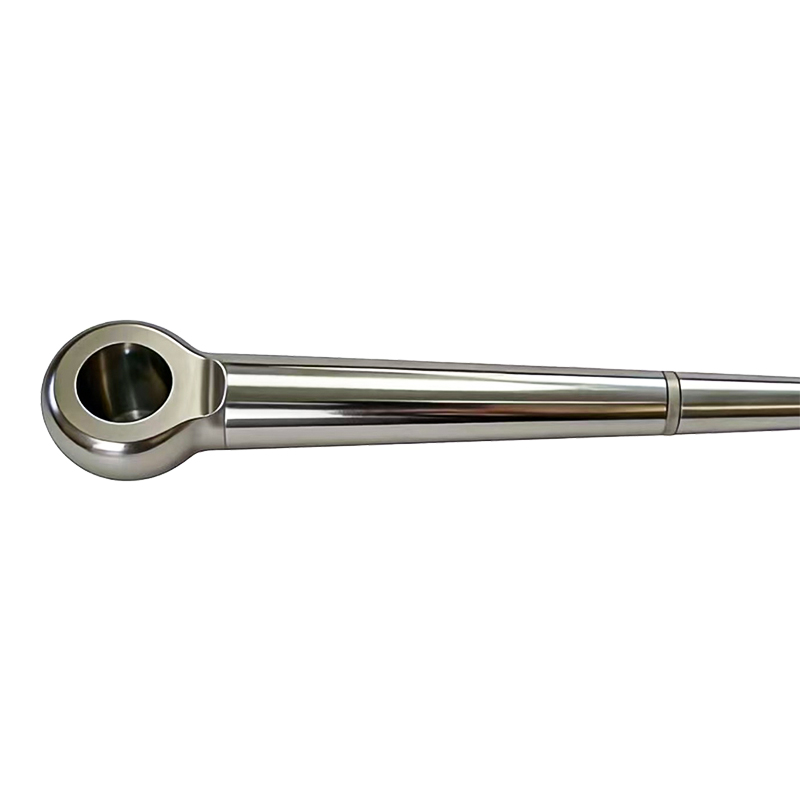
A ピストンロッドアセンブリ ロッドの中心線とピストンヘッドの間にわずかな同心度誤差があっても、一定期間は正常に機能しますが、そのずれは通常、目立った性能上の問題を引き起こすずっと前に、シリンダーボアまたはブッシュ表面の不均一な摩耗として最初に現れます。これが、ロッド直径とピストン直径の両方がそれぞれの公差を個別に満たしていることを単に検証することとは別の特定の品質管理ステップとして同心度がチェックされる理由の 1 つです。これは、個別に正しい 2 つのコンポーネントが一緒に組み立てられたときに依然として位置がずれている可能性があるためです。
| 同心度の状態 | 初期症状 | 長期的な影響 |
| 許容範囲内 | ボアとシールの摩耗パターンも均一 | 期待耐用年数を達成 |
| わずかな偏差 | わずかに不均一なシールの摩耗、まだ外観では見えません | シール寿命の短縮、メンテナンス間隔の短縮 |
| 大幅な逸脱 | 顕著なサイドローディングとボアスコアリング | シリンダの早期故障、ボア損傷の可能性 |
コンポーネントだけでなくアセンブリ全体をテストする
品質管理における一般的なギャップは、完成したアセンブリを機能単位としてまとめてテストすることなく、ロッドやピストン ヘッドなどのピストン ロッド アセンブリの個々のコンポーネントを独自の仕様に照らしてテストすることです。組み立てられたユニットの圧力テストとストロークサイクルにより、各部品を単独で検査した場合には現れない、軽度の位置ずれや接続の弱点などの相互作用の問題が明らかになることがあります。これは、圧力、振動、繰り返し動作の複合応力がすべてが連携して初めて現れる、掘削機や杭打ち機などのハイサイクル用途向けのアセンブリにとって特に重要です。
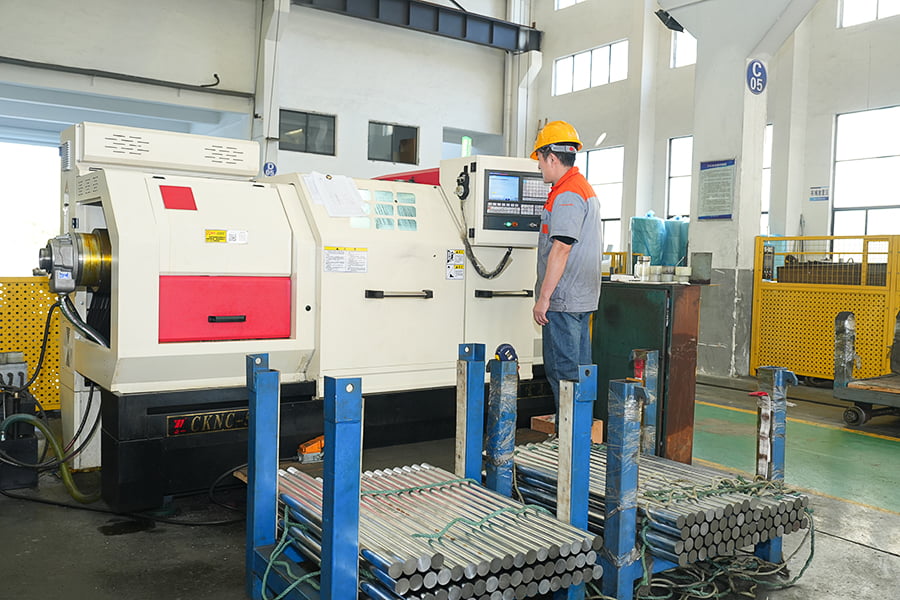
無錫の施設から出荷される前に、完成したピストンロッドアセンブリを完全なユニットとしてテストします。これは、コンポーネントレベルのテストだけでは、ロッドとピストンヘッドが実際の圧力サイクル下で一緒に動作した場合にのみ現れる相互作用の問題を常に捕捉できるとは限らないためです。
標準アセンブリでは解決できない互換性の問題をカスタム アセンブリで解決できる場合
標準のピストン ロッド アセンブリは、機器の仕様が一般的に入手可能な構成と厳密に一致している場合には適切に機能しますが、古い機械、改造された機器、または独特の動作環境では、多くの場合、カタログ部品から適合させるのではなく、正確な要件に合わせて構築されたものが必要になります。カスタム 油圧ピストンロッドアセンブリ 他の標準部品に適合させるために 1 つの仕様を妥協するのではなく、ねじピッチ、取り付けスタイル、シール溝の寸法、および表面処理を同時に調整できます。
- 元の仕様が現在の標準製品と一致しなくなった古い機器または製造中止された機器
- アセンブリ全体にわたって非標準の表面処理が必要な腐食性または摩耗性の環境での用途
- 取り付けポイントまたはストローク長が標準部品と一致しなくなった、元の設計から変更された機器
- 複数のユニット間で一貫したパフォーマンスが保証された、一致するアセンブリのセットが必要な状況
当社が建設機械、油田、採掘作業にわたってサポートしてきた幅広い機器を考慮すると、特注のピストン ロッド アセンブリが最も頻繁に登場するのは、機器が元の工場仕様と一致しなくなった改造や修理が行われた場合です。