2026-10-13
A 油圧シリンダーピストンロッド 見た目は単純な鋼片のように見えますが、それがまさに、何か問題が発生するまで見過ごされる理由です。実際には、ロッドはあらゆる荷重を支え、あらゆる横方向の力を吸収し、作業環境において塵、湿気、塩分の影響を最大限に受ける部品です。シリンダーがオイルをにじみ出したり、荷重で漂ったり、シールに傷がついたりするときは、通常、ロッドの表面が物語の始まりです。
当社は 2008 年以来、水利保全、冶金、建設機械、船舶および港湾設備、油田、鉱山、杭打ち装置、掘削機用のピストン ロッドを製造してきました。当社はこの部品を内側から外側に向けて、つまり、その部品が何で作られているのか、どのように仕上げられているのか、そしてその部品が果たすべき仕事に対してどのように指定されるべきなのかを検討する傾向があります。
複動シリンダでは、ピストン ロッドは、外界が目にする可動アセンブリの唯一の部分です。機械にねじ込みまたは溶接し、ストロークごとにロッドシールとガイドブッシュの中を滑り、機械が押したり、持ち上げたり、保持しているものにピストンの力を伝達します。
その仕事は、反対方向に引っ張られる 2 つの要求を生み出します。表面は、傷がつきにくく、溝を摩耗させることなくシールを滑らせるのに十分な硬さと滑らかさが必要です。コアは、曲げ荷重や時折の衝撃に耐えて折れることなく十分な強度を維持する必要があります。完全に硬化されたロッドは磨耗に耐え、初めて横から負荷をかけたときに亀裂が入ります。柔らかいロッドは何年も美しく曲がり、季節が経つとシールが摩耗します。実行可能な妥協点は、硬くてよく結合した表面層を備えた強靱なコアです。そのため、ベース素材と同じくらい仕上げが重要になります。
ソリッドロッドはほとんどの油圧シリンダのデフォルトの選択ですが、それには十分な理由があります。機械加工が簡単で、直径の割に高い剛性が得られ、メートルあたりのコストを正当化するのが簡単です。当社の製品ラインナップは、一般的な製造作業用のプレーン仕上げバージョンと、直径公差、真直度、表面粗さのすべてがよりタイトなバンド内に収まる必要がある精密仕上げバージョン、つまりぴったりとフィットするガイド ブッシュやサーボ制御の軸を備えたシリンダーに挿入されるロッドのようなものに分かれています。
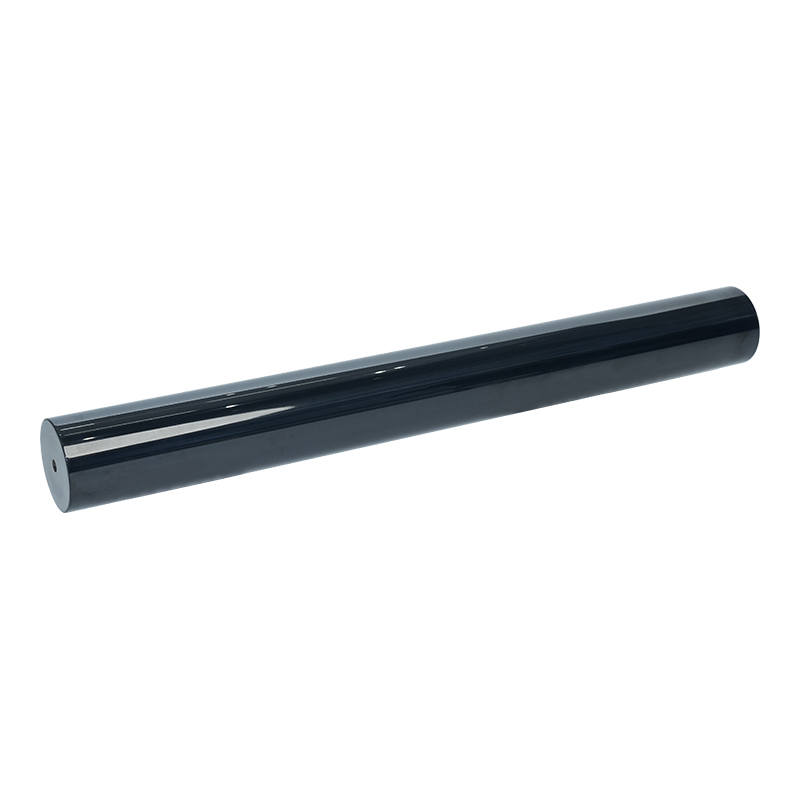
 精密仕上げ合金鋼ソリッドピストンロッド 密着ガイドブッシュまたはサーボ軸用の精密仕上げソリッドロッド。合金鋼オプション、F5 ~ F9 精度、Φ20 ~ Φ500 直径、およびオプションの硬質クロムメッキを提供します。 製品を見る→
中空ロッドは別の問題を解決します。ロングストロークや大径シリンダでは、ソリッドロッドの重量自体が負荷となり、機械の移動慣性が大きくなり、水平軸上ではガイドにかかる曲げモーメントが増加します。中空のピストンロッドは、中心から材料を除去しながら外径を同じに保つため、重量よりも剛性の低下がはるかに少なくなります。設計によっては、ボアがオイル通路としても機能するため、油圧回路がロッドの周囲ではなくロッド内を通る必要がある場所には中空のオイルパイプが使用されます。中空ロッドは製造コストが高くつき、ボアを正しく密閉する必要があるため、万能なアップグレードではありませんが、重量とパッケージングが制約となる場合には、これが唯一の賢明な答えとなることがよくあります。
裸のバーをまったく望まない顧客もいます。彼らはアセンブリ、つまりロッド本体がすでにエンドフィッティングに、場合によってはピストン自体に結合されていることを望んでいます。構築するには 3 つの一般的な方法があります。鍛造ワンピースロッドは、最後にアプセットまたは鍛造されるため、ヘッドとシャンクが溶接や接合部のない単一の連続した金属片となり、衝撃を受けても壊れてはならないロッドにとって最も強力なオプションとなります。一体型の溶接棒の端は個別に機械加工され、断面を完全に貫通して本体に溶接されています。分割溶接棒は溶接で接合した分割構造を採用しており、本体が長い場合や形状がぎこちない場合の加工や熱処理が容易になります。
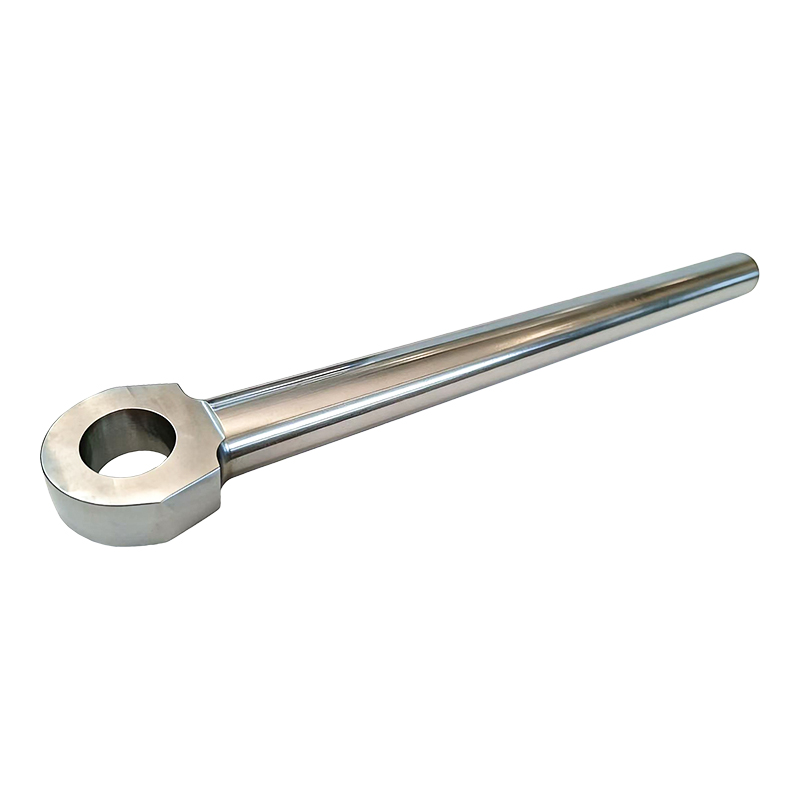
 鍛造一体型油圧シリンダー ピストン ロッド アセンブリ 溶接や接合部のない鍛造ワンピースピストンロッドアセンブリにより、耐久性、高衝撃用途に対応します。合金鋼、直径Φ20〜Φ500、精度F5〜F9、オプションのハードクローム。 製品を見る→
選択は、荷重の方向、ロッドの長さと直径の比、および顧客がどの程度の検査を実施する準備ができているかによって決まります。鍛造ロッドは通常、頑丈で衝撃の大きい位置に使用されます。溶接アセンブリは、中程度の荷重や、最大強度よりもコスト管理が重要な形状に適しています。抽象的には 3 つのどれも優れておらず、特定のジョブにおいてのみ優れています。
表面層は 3 つの役割を同時に果たします。硬度を高め、シールに対する摩擦を低減し、酸素と水をベーススチールから遠ざけます。プロセスの選択は、実際にはロッドが置かれる環境に関する問題です。乾燥した作業場で室内プレス機で使用されるロッドと、雨と砂の中で作業される杭打ち機で使用されるロッドは、同じ仕上げを必要としません。間違ったものにお金を払うことは、間違った場所にお金が費やされたことになります。私たちの ピストンロッドのコーティングオプション 単純な硬質クロムめっきから複合層を経て、熱および拡散プロセスに至るまでのルートをカバーしています。以下の表は、それぞれが通常どのように維持されるかを示した短縮版です。
| 表面処理 | 提供するもの | 普段使われる場所 |
|---|---|---|
| 硬質クロムコーティング | 高硬度、低摩擦、均一な層厚 | 一般油圧シリンダ、湿った空気にさらされるロッド |
| 乳白色と硬質クロム | より柔らかいベース層と硬いトップ層により、耐食性が向上します | 海岸、船舶および港湾設備、高湿度の現場 |
| ニッケルおよび硬質クロム | 硬質層の下に追加の腐食障壁を設ける | 化学プラント、海洋作業、頻繁な洗浄 |
| セラミックコーティング | 非常に高い硬度、摩耗や粒子衝撃に対する耐性 | 採掘、杭打ち、粉塵や砂の多い環境 |
| レーザークラッディング | 摩耗した材料を再構築できる冶金学的に結合した層 | 頑丈なロッドと磨耗または傷のある表面の修復 |
| QPQコーティング | 非常に歪みが少なくマットな仕上がりの塩浴窒化処理 | 寸法安定性が重要な精密ロッド |
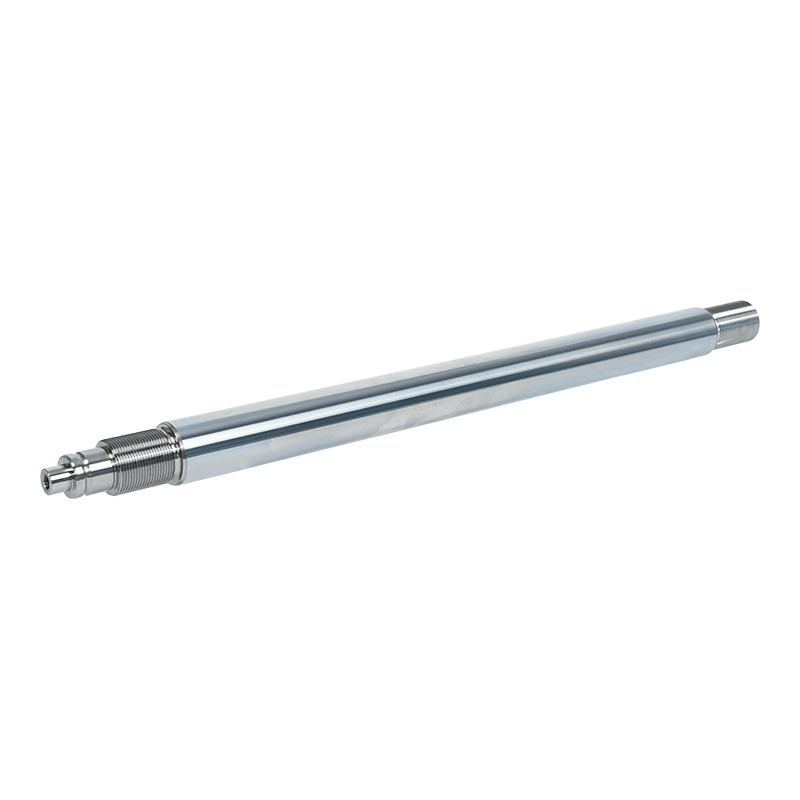
 油圧部品用硬質クロムメッキピストンロッド 硬質クロムメッキのピストンロッドは、耐摩耗性、磨耗性、疲労性、耐食性を備え、シール、フィット感、寸法復元、および要求の厳しい油圧サービスのために制御されたコーティングの厚さを備えています。 製品を見る→
繰り返す価値のあるポイントは、厚ければ厚いほど自動的に優れているわけではないということです。クロム層が厚すぎると、曲げると欠ける可能性があり、硬度だけを理由に選択されたコーティングでは、塩分を含んだ大気に対処できない可能性があります。実際には、仕上げ、層の厚さ、およびベースの素材を一緒に決定する必要があります。
誰かが私たちに図面、または寸法が記載された単なるスケッチを送ってくると、通常、同じ 6 つの変数によってロッドが適切に機能するかどうかが決まります。
ピストンロッドが警告なしに故障することはほとんどありません。通常、最初に数か月分の目に見える信号が表示されます。
ピストンロッドの見積もりを分けるのは、価格だけであることはほとんどありません。サプライヤーがどのように品質が管理されているかを説明できるかどうかです。 ISO 9001 や ISO 14001 などの認証、入荷した材料の検査、目視ではなく測定されたコーティングの厚さがすべて重要です。
フィニッシュシーケンスの書面による説明を求めることも価値があります。私たち自身の見解 精密ピストンロッド加工 それは、ロッドの精度を作るのはメッキ槽ではなく、研削と研磨であるということです。特にロッドが通常より長い場合や図面が定期的に再注文される場合には、容量、めっき浴の寸法、納品リズムも理解しておく価値があります。
納入時には、生の棒材から最終の表面処理までを一連の流れとして処理する工場の方が、一般に追跡が容易です。当社の自社工場はまさにそのために 25,000 平方メートル以上の敷地を有しており、品質および環境システムは 2011 年から稼働しています。
ここで重要な点が 1 つあるとすれば、それは、油圧シリンダのピストン ロッドは、メーターで購入して忘れられるような商品ではないということです。母材、真直度、表面処理、層の厚さを用途に応じて適切に設定すれば、通常のロッドは何年も問題なく使用できます。どれか一つでも間違えると、数か月以内に失敗する可能性があります。新しいマシン用のロッドを指定している場合、または何度も戻ってくるバッチに取り組んでいる場合は、オプションを喜んで検討し、実用的なものにしていきます。