ロッドの長さが長くなると真直公差が厳しくなる理由
ほとんどの人は、真直度公差は固定値であると考えていますが、 非常に長い油圧ピストンロッド 実際には、長さが増加するにつれて、一定に保つのではなく、比例して縮小する必要があります。 2 メートルでは完全に許容できるロッドであっても、1 メートルあたり一定の偏差がある場合でも、1 メートルあたりの数値を厳しくする代わりに同じ絶対公差を適用すると、6 メートルまたは 8 メートルになると機械的に不安定になる可能性があります。これが、長いスパンでは小さな角度誤差が大幅に増大するため、超長ロッドは通常、単一の全体的な数値ではなく、長さ 1 メートルあたりの偏差として表される真直度で指定される理由です。
複合効果は、ロッドの支持されていない長さが最大となる完全伸長時に最も重要であり、わずかな湾曲でさえ不均一なシール接触圧力に変換されます。数千サイクルを繰り返すと、その不均一な接触により、シールの残りの部分に劣化の兆候が現れるずっと前に、シールの片側の摩耗が加速します。
ブーム油圧ピストンロッドは負荷重量だけでなく負荷角度にも対応します
よくある誤解 ブーム油圧ピストンロッド は定格荷重を純粋に垂直方向の力として扱います。実際には、ブームシリンダは、ブームが動作範囲内で関節運動するにつれて負荷角が常に変化し、主に設計された軸方向の圧縮力または引張力に加えて、ロッドに曲げモーメントが発生します。この複合荷重が、一般にブームロッドが単純な直線吊り上げ用途で使用されるロッドよりもストロークに対して大きな直径を必要とする理由です。
余分なストレスが集中する場所
斜めの荷重による曲げ応力はロッドに沿って均等に分散されません。これは、サポートされていない最大の長さの点付近、通常は完全伸長に近い部分に集中しており、座屈の危険性がすでに最も高い場所でもあります。この重複が、ブームロッドの故障が発生した場合、格納時や中立位置ではなく、伸びた角度を付けた操作時に不釣り合いに発生する可能性が高い理由です。
細長比: 実際に座屈を予測する数値
のために 超ロングブーム油圧ピストンロッド 最も有用な単一の工学数値は、直径や材料グレードそのものではありません。ロッドの有効長を回転半径で割って計算される細さの比率です。細さ比が高いということは、たとえ両方が同じ材料で作られていたとしても、同じ直径のより短くて頑丈なロッドよりも、圧縮荷重下でロッドが座屈しやすいことを意味します。
| 細さ比範囲 | 座屈リスクレベル | 典型的な設計応答 |
| 低い | 最小限 | 通常は標準の直径サイジングで十分です |
| 中等度 | 横荷重条件下で顕著 | ロッド径の拡大または中間ガイドサポート |
| 高 | 顕著、特に完全に近い伸長 | より大きな直径、高級鋼、または伸縮式デザイン |
これは、非常に長いブーム油圧ピストン ロッドを開発するときは常に、設計段階の早い段階で実行する計算の 1 つです。ストローク長のみに基づいて直径を推測すると、ロッドが不必要に過剰に構築されたり、実際の作業条件下で座屈しやすくなったりする傾向があるためです。
コーティングの厚さと硬度は同じトレードオフではありません
驚くほど多くの購入者は、コーティングが厚くなれば自動的に油圧シリンダのピストンロッドの耐久性が高まると考えていますが、コーティングの厚さと基材の硬度によって 2 つの異なる問題が解決されます。硬質クロム層を厚くすると耐食性が向上し、コーティング自体の摩耗寿命を延ばすことができますが、下にある鋼が高周波焼き入れまたは同様のプロセスで硬化されていない場合、コーティングはコア材料に構造強度を追加しないため、ロッドは大きな横荷重下で変形しやすいままになります。
- コーティングを厚くすることで、時間の経過とともに表面の腐食や摩耗に対する耐性が向上します
- コアの硬度により、ロッドが機械的衝撃による曲がりやへこみにどれだけ耐えられるかが決まります。
- めっき中に密着力が適切に制御されていない場合、コーティングが厚すぎると剥離のリスクが実際に増加する可能性があります。
- 硬化したコアと適切に薄くよく付着したコーティングの両方を備えたロッドは、通常、柔らかいコアの上に厚いコーティングだけを備えたロッドよりも優れた性能を発揮します。
中間サポートの間隔により有効座屈長が変化します
多段ブーム アセンブリでは、ロッドの有効座屈長さは単に物理的な全長ではなく、ガイド ポイント間のサポートされていない距離です。ブームの油圧ピストン ロッドの移動経路に沿って中間サポートを追加すると、座屈の計算に使用される有効長を大幅に短縮できます。そのため、一部の非常に長いブームの設計では、負荷を処理するために純粋に大きなロッド直径に依存するのではなく、追加のガイド ブッシュまたはサポート ブラケットを組み込んでいます。
このトレードオフは、杭打ち機械や掘削機などの用途では重要であり、ブームの形状は機械全体のサイズによって制限されることがよくあります。重量とコストが増加するロッドの直径を際限なく拡大するよりも、ロッドの周囲の支持構造を設計する方が、アセンブリを管理可能な重量予算内に保ちながら座屈のリスクを制御するより効率的な方法であることがよくあります。
輸送と取り扱いは、ほとんどの人が予想するよりも大きな損害を引き起こします
非常に長い油圧ピストン ロッドが最終検査に合格すると、損傷の危険性が潜んでいることは容易に想像できますが、長いロッドが設置される前に見つかる表面欠陥のかなりの部分は輸送と取り扱いにあります。輸送中に全長にわたって支えられずに置かれたロッドは、特に全長に沿って複数の点で支えられていない場合、単純に自重によってわずかに永久的な反りを生じる可能性があります。
- ロッドは輸送中、両端だけでなく複数の点で支えられる必要があります。
- 保護スリーブは、梱包材や隣接するロッドとの接触による表面の傷を防ぎます。
- 非常に長いロッドの場合は、長期間の保管による徐々にたわみを避けるため、水平保管よりも垂直保管が推奨される場合があります。
- 不適切に持ち上げると、ロッドに負荷がかかるまで目に見えない曲がりが生じる可能性があるため、持ち上げポイントを事前に特定する必要があります。
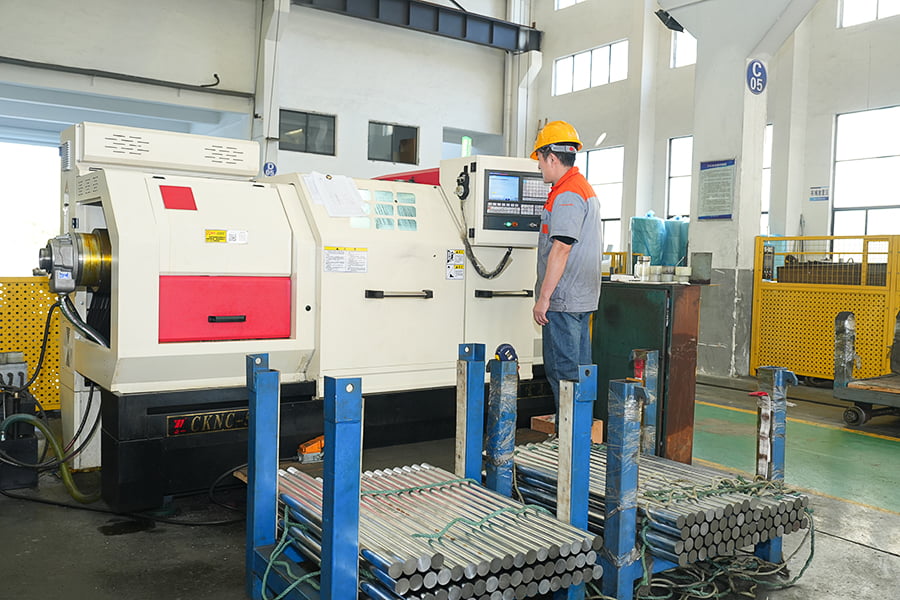
無錫の施設で何年も水利施設、海洋機器、鉱山機器用のピストンロッドを製造してきましたが、非常に長いロッドの梱包と取り扱い手順には、機械加工プロセス自体と同じくらい注意が必要な場合が多いことがわかりました。
疲労寿命は静的強度とは別の問題です
A 油圧シリンダーピストンロッド 疲労性能が適切に考慮されていない場合、静荷重テストに簡単に合格しても、予想される耐用年数よりかなり前に故障する可能性があります。静的強度テストでは、ロッドが所定の荷重に 1 回耐えられることが確認されますが、疲労寿命は、ロッドが実際の操作で実際に経験する条件である繰り返しサイクル下でロッドがどのように持ちこたえるかを表します。微視的な表面の凹凸が応力集中点として機能し、数千回のサイクルで疲労亀裂が発生する傾向があるため、ここでは表面仕上げの品質が非常に重要な役割を果たします。
これが、ピストンロッドの表面粗さの仕様が純粋にシールの適合性のために必要とされるものよりも厳しいことが多い理由の一部です。若干粗い仕上げで完全に密閉するロッドであっても、特に作業日を通して絶えず伸縮する掘削機のブーム シリンダーなどのハイサイクル用途では、より細かい公差で機械加工および研磨されたロッドよりも早く疲労亀裂が発生する可能性があります。