従来の硬質クロムめっきが見直されている理由
硬質クロムメッキは、自動車のデフォルトのコーティングです。 コーティングされたピストンロッド その主な理由は、耐摩耗性、腐食保護、および比較的低コストの優れたバランスを提供するためです。しかし、めっきプロセス自体は六価クロムに依存しており、多くの地域で環境規制や職場の安全規制がますます厳しくなっています。この規制の圧力により、ハードクロムがオプションとして排除されたわけではありませんが、メーカーは同じ環境コンプライアンスの負担をかけずにハードクロムの性能に匹敵する代替コーティング技術を評価する必要に迫られています。
この変化は純粋に規制によるものではありません。代替品として登場した代替コーティングの中には、実際に特定の摩耗や腐食のシナリオにおいて従来のハードクロムよりも優れた性能を発揮するものもあります。これは、議論が単純なコンプライアンスを超えて、特定の用途における真の性能比較に移行していることを意味します。
ハードクロムの微小亀裂は必ずしも欠陥ではありません
コーティングされた油圧ピストンロッドの仕様に初めて慣れた人を驚かせる詳細の 1 つは、硬質クロムメッキではメッキプロセスの一部として微小な亀裂のネットワークが自然に発生することですが、これが自動的に品質の低下を示すものではないということです。これらの微小亀裂は、クロム層が堆積する際に蓄積する内部応力によって形成され、適切に制御されためっきプロセスでは、均等に分布し、コーティングの全体的な性能を損なうことがない程度に浅いままになります。
マイクロクラックが現実的な問題になるとき
この問題は、亀裂が不均一に分布している場合、予想より深く走っている場合、または亀裂が互いにつながって母材金属までの連続した経路を形成している場合に発生します。その場合、腐食性の湿気や汚染物質がコーティングを通過してその下の基材を攻撃し始め、外側からは表面がまだ無傷に見えても、最終的にはコーティングが浮き上がったり剥離したりする可能性があります。
水素脆化: めっきプロセス自体によってもたらされるリスク
硬質クロムを塗布するために使用される電気めっきプロセスでは、めっき反応中に水素原子がベーススチールに導入される可能性があり、未処理のまま放置すると、この水素が金属の結晶構造に移行し、ロッドが元の材料仕様が示すよりも脆くなる可能性があります。高強度合金は低強度材料よりも水素脆化を受けやすい傾向があるため、これは高強度鋼棒にとって特に懸念事項です。
- めっき後のベーキングは、制御された熱処理ステップであり、吸収された水素を母材金属から追い出すために使用されます。
- 処理が遅れると効果が低下するため、メッキ後は特定の時間内でベーキングを行う必要があります。
- 一般に、高強度のロッド材料では、標準強度の合金よりもこのステップをより慎重に制御する必要があります。
- ベーキングプロセスをスキップまたは短縮すると、適切に加工されたロッドに予期せぬ脆性破損が発生する一般的な原因になります。
めっき後のベーキングは、当社の無錫施設のコーティングプロセスにおける標準的な、交渉の余地のないステップです。それはまさに、水素脆化が通常の寸法検査や目視検査では現れない一種の隠れたリスクであるためです。
成長を続ける代替品としての HVOF 溶射
高速酸素燃料 (HVOF) 溶射コーティングは、従来のクロムめっきに代わる最も一般的な代替手段の 1 つとなっています。 コーティングされた油圧ピストンロッド アプリケーション。 HVOF は、電気めっき反応を通じて金属を堆積するのではなく、加熱したタングステンカーバイドまたは同様の材料をロッド表面に非常に高速でスプレーし、非常に低い気孔率を備えた緻密なコーティングを作成します。このプロセスでは、摩耗環境下でより優れた耐摩耗性を備えたコーティングが生成される傾向があり、電気めっきに伴う水素脆化のリスクがありません。
HVOF には従来のクロムめっきラインほど広く入手できない特殊なスプレー装置が必要であるため、通常はコストと装置の可用性がトレードオフになります。採掘や杭打ち機械など、動作環境が特に摩耗しやすい用途では、多くの場合、標準のハード クロムと比較して耐用年数が大幅に長くなることで、追加の初期費用が正当化されます。
密着性テストにより、コーティングが実際に持続するかどうかが判断されます
コーティングは、紙上のすべての厚さと硬度の仕様を満たしていても、コーティングとベース金属の間の接着が適切に検証されていない場合、早期に破損する可能性があります。不十分な洗浄や不十分な表面粗さなど、コーティング前の表面処理が不十分な場合、コーティングは単独では機械的に健全であるものの、基材への接着が不十分なままになる可能性があり、これはロッドが静的試験中ではなく実際の動作ストレスにさらされると剥離または剥離として現れます。
| 試験方法 | 検証する内容 |
| 曲げ試験 | 機械的な曲げによりコーティングに亀裂が入ったり剥がれたりするかどうか |
| クロスカットテスト | 皮膜と母材とのミクロレベルでの接着強度 |
| 塩水噴霧試験 | 加速暴露下での耐食性とコーティングの完全性 |
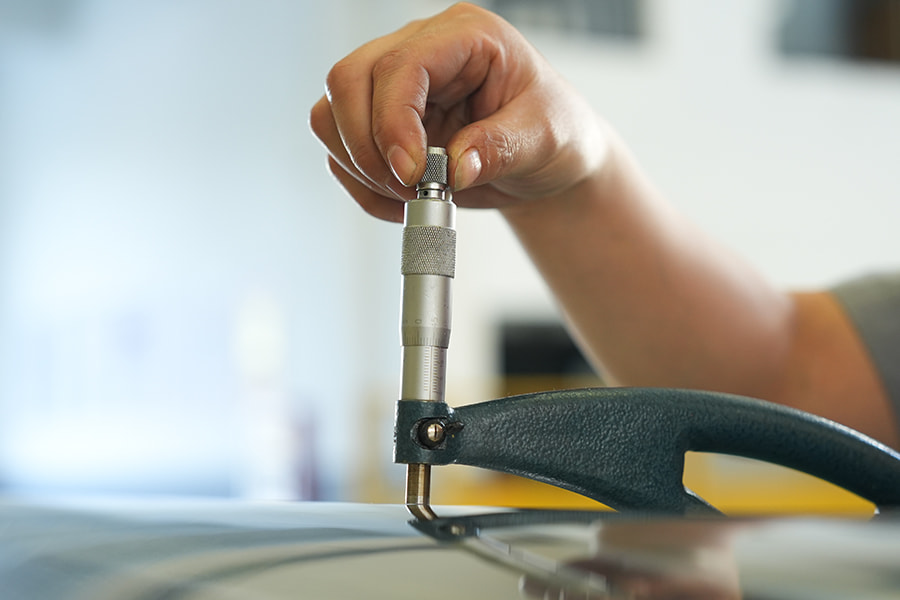
| 厚み測定 | ロッド表面全体にわたるコーティング深さの一貫性 |
実際の動作環境に合わせたコーティングの選択
動作環境が異なればストレスとなる故障モードも異なるため、ピストン ロッドのコーティングの選択は画一的な決定ではありません。乾燥した低腐食環境で良好に機能するコーティングは、海洋または沿岸用途には耐えられない可能性があり、耐食性のために最適化されたコーティングは、鉱山や掘削などの摩耗性の高い粒子の多い環境では必ずしも最適な選択であるとは限りません。
- 標準的なハードクロムは、中程度の露出であれば一般的な産業機械や建設機械の用途で確実に機能します。
- ニッケルクロムまたはセラミックコーティングは、塩分にさらされる海洋、港湾、沿岸環境での耐久性に優れる傾向があります。
- HVOF で適用された炭化タングステン コーティングは、粒子摩耗が主な懸念事項である採掘機械や杭打ち機械などの摩耗環境に適しています。
- 腐食と摩耗のリスクが組み合わされた用途では、単一のコーティング タイプではなく、層状またはハイブリッド コーティングのアプローチの方がメリットが得られる場合があります。
水保全、海洋、油田のプロジェクト全体にわたって、当社はコーティングされた油圧ピストン ロッドを提供してきましたが、水分、摩耗、負荷条件の特定の組み合わせにコーティングを適合させることで、単に入手可能な最高評価のコーティングを選択するよりも耐用年数に大きな違いが常に生まれてきました。