2026-09-15
油圧ショベルは、シリンダーロッドに穴が開いてグランドシールに傷がついたため、3,000時間で稼働を停止しました。当初の設計目標は 8,000 時間でした。測定の結果、摩耗ゾーンの表面粗さが 2 倍になり、クロム層が 2 か所でベーススチールまで摩耗していることがわかりました。この故障は製造上の欠陥ではありませんでした。ロッドの仕様の問題でした。
ピストンロッドは、油圧シリンダの寿命を最も左右する単一部品です。力を伝達し、ピストンをガイドし、ロッドグランドのシール面を提供します。ロッドの表面が劣化すると、すぐにシールの漏れや汚染が発生します。ロッドの材質、コーティング、仕上げを実際の動作環境に適合させるエンジニアは、これらの初期故障を回避します。この記事では、これら 3 つの決定とその背後にある実際的な許容範囲について説明します。
A 油圧ピストンロッド シリンダーバレル内のピストンを外部負荷に接続します。流体圧力を線形の機械力に変換します。サービス中は次のことを行う必要があります。
ロッドは、油圧回路と外部雰囲気の両方にさらされる唯一のシリンダ部品です。この二重露光が、材料の選択と表面処理が非常に重要な意味を持つ理由です。
ほとんどの油圧ピストン ロッドは、C45 または同等品などの中炭素鋼から機械加工されています。ブランクは研削前に高周波焼き入れされ、衝撃荷重を吸収するのに十分なコアの強さを保ちながら、耐摩耗性の表面ケースを作成します。ステンレス鋼グレードは、耐食性がコストを上回る場合に使用されますが、硬度が低いため、通常は許容範囲の摩耗のためにコーティングを追加する必要があります。
製造順序によって品質の上限が決まります。ロッドは旋削、熱処理、研削、研磨が行われます。研削により熱処理による歪みが取り除かれ、シールに必要な真円度や真直度が得られます。研磨により、シールが長い耐用年数にわたって管理できる範囲まで表面粗さが下がります。
真直度は仕上げと同じくらい重要です。 1 メートルあたり 0.05 mm 以内の真っ直ぐなロッドであっても、表面が粗い場合でも、シールがすぐに摩耗します。鏡面仕上げのロッドですが、0.2 mm の反りがあると、不均一なグランド荷重が発生し、漏れが発生します。両方のパラメータを保持する必要があるため、 精密ピストンロッド加工 仕様を作成する前に細心の注意を払う必要があります。
ソリッド ロッドは、単位コスト当たりの曲げ剛性が最も高いため、ほとんどのシリンダーのデフォルトです。中空ロッドは 2 つの状況で使用されます。1 つはモバイル機器ブームなどの軽量化が重要な場合、もう 1 つはロッド自体に内部オイル通路を設ける必要がある場合です。中空ロッドは、同じ外径の曲げ剛性のほとんどを維持しながら、大幅な重量を軽減します。
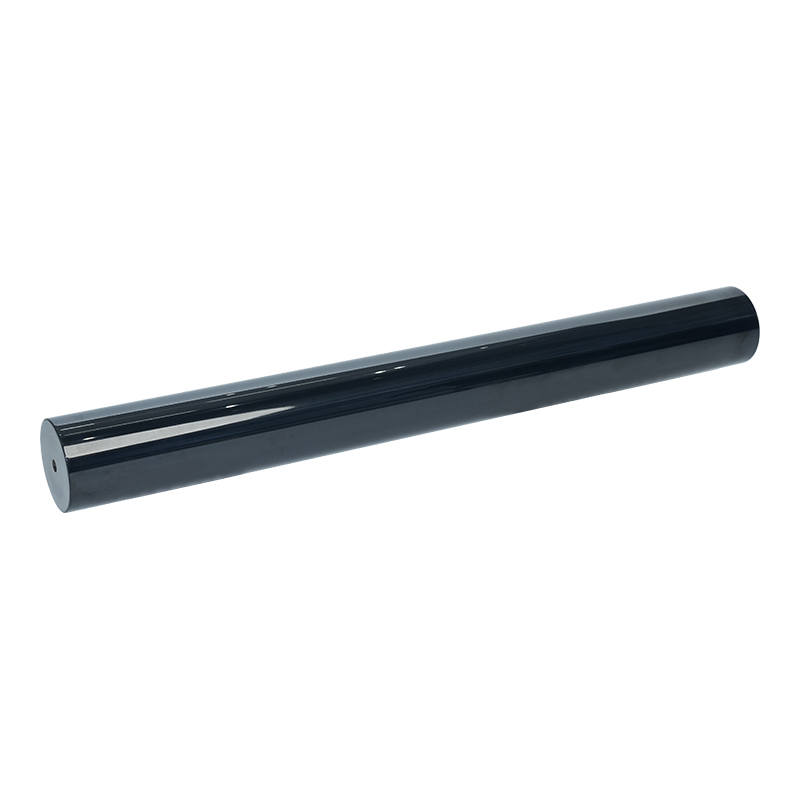
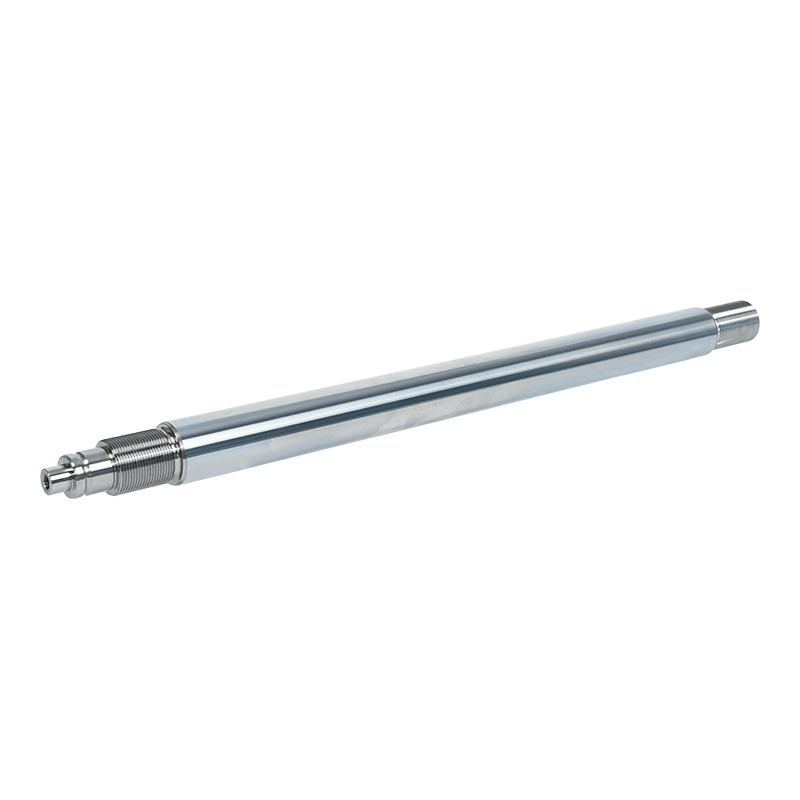
設計で仕上げと形状が厳密に管理されたソリッド ロッドが必要な場合は、精密仕上げのソリッド ロッドを指定することで、明確な品質のベースラインが設定されます。内部油路や質量の軽減が必要な用途には、中空ピストン ロッドの方が適しています。
 精密仕上げ合金鋼ソリッドピストンロッド このソリッドロッドは、厳しい寸法精度と滑らかな研磨面を備え、要求の厳しい油圧および機械システムで信頼性の高いシール性能をサポートし、図面ごとにカスタム加工が可能です。 製品を見る→
 硬質クロムメッキ中空ピストンロッド 内部チャネルを備えた軽量化中空設計。耐摩耗性を高める硬質クロムメッキが施されており、質量と配線の削減が必要なコンパクトな油圧システムに適しています。 製品を見る→
ロッドシールはピストンロッド表面に直接乗ります。シールリップには、摩耗を避けるために十分に滑らかな表面が必要ですが、潤滑膜を保持するために十分な微細粗さが必要です。実際には、油圧ピストンロッドは約 Ra 0.2 ~ 0.4 μm の粗さまで研削および研磨されます。それ以上粗いものはシールリップを摩耗させます。著しく滑らかなものは、オイルシールが不足し、摩擦が増加する可能性があります。
真円度と真直度は、ロッドとグランドの間のギャップを制御します。過度の楕円形は、一方の側に広い隙間を生じ、もう一方の側に干渉を生じさせます。時間の経過とともに、グランドベアリングとシールに不均一な負荷がかかり、局所的な摩耗が生じ、最終的には目に見える漏れ経路が生じます。このため、ロッドメーカーは表面の質感だけに依存するのではなく、真円度や真直度を数百分の数ミリメートル以内に抑えています。
| パラメータ | 代表的な仕様 | パフォーマンスへの影響 |
|---|---|---|
| 表面粗さRa | 0.2~0.4μm | シールの摩耗と摩擦 |
| 真直度 | 最大 0.05 mm/m | グランド荷重分散 |
| 真円度 | 最大0.02mm | 均一なシールギャップ |
| 直径公差 | f7~h8 | グランドとシールを取り付ける |
裸地鋼は、たとえ高周波焼き入れされていても、ほとんどの油圧用途には十分ではありません。ロッドは湿気、塩水噴霧、洗浄用化学物質、研磨粉塵にさらされます。コーティングシステムは、耐摩耗性のための硬度、ベーススチールの腐食防止、およびシール材料との適合性を提供する必要があります。
ハードクロムは業界のベースラインです。 HV は約 800 ~ 1000 と硬く、一般的なシールコンパウンドに対して摩擦係数が低く、20 ~ 50 µm の制御された厚さで塗布できます。クリーンな屋内環境の場合、ハード クロムは、十分に理解されているパフォーマンスを備えた最も低コストのオプションです。
海洋および屋外機器では、乳白色のクロムとそれに続く硬質クロムの二重層により、単層の硬質クロムよりも優れた耐食性が得られます。ニッケルと硬質クロムのシステムは、塩分を多く含む条件でも同様に動作します。これらのコーティングはコストが高くなりますが、暴露が激しい場合にはサービス間隔を延長します。
セラミックコーティングは、高摩耗、高腐食の用途向けに、大幅に高い硬度と耐食性を提供します。レーザークラッドは冶金的に接着されたオーバーレイを適用し、損傷したロッドを修復するための標準的な方法でもあります。 QPQ (焼入れ-研磨-焼入れ) 窒化は、硬化ケースがより薄いにもかかわらず、良好な摩耗特性を備えた低コストの代替品を提供します。
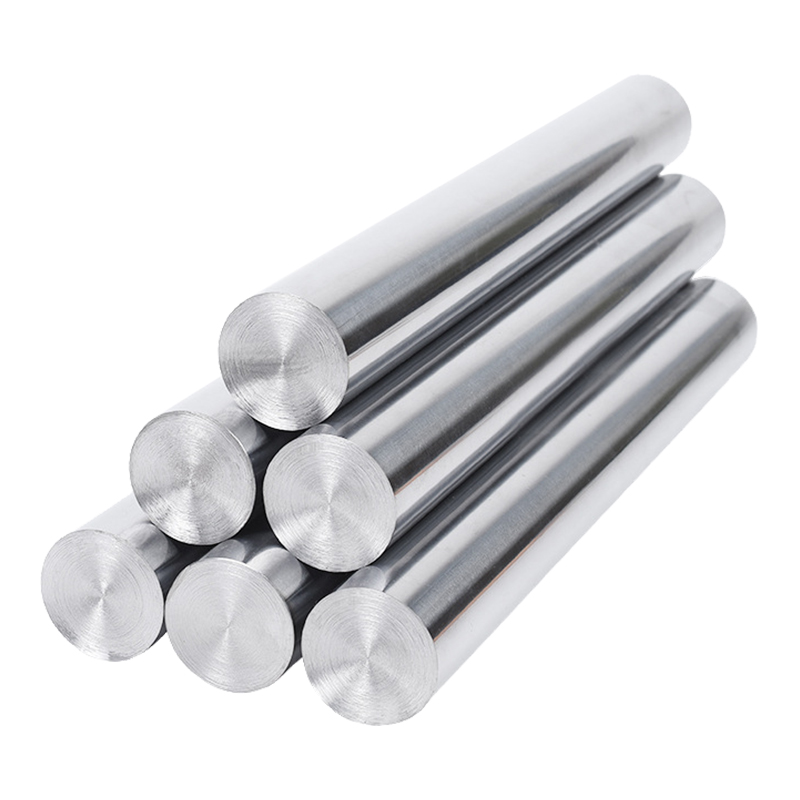
ほとんどの汎用シリンダーでは、製造動作が十分に文書化されており、稼働時間あたりのコストが低いため、硬質クロム コーティングされたロッドが実用的なデフォルトのままです。
| コーティングシステム | 代表的な硬さ(HV) | 耐食性 | 一般的な厚さ |
|---|---|---|---|
| ハードクロム | 800~1000 | 良い | 20~50μm |
| 乳白色の硬質クロム | 800~1000 | とても良い | 30~60μm |
| ニッケルハードクロム | 800~1000 | とても良い | 30~60μm |
| セラミック | 1000~1400 | 素晴らしい | 100~300μm |
| レーザークラッディング | 700~900 | 素晴らしい | 300~1000μm |
| QPQ | 500~700 | 良い | 10~30μm |
硬質クロムメッキピストンロッド 電気メッキされたクロムは高い硬度と耐食性を備えているため、このロッドは文書化された性能と動作時間あたりの低コストが重要な汎用シリンダーの実用的なデフォルトとなっています。 製品を見る→ コーティングの選択により、加工されたロッドの直径、シールの適合性、および単価が変わります。硬質クロムは片面あたり 20 ~ 50 µm で塗布されるため、ベース スチールはめっき層を受け入れるために小さめに機械加工されます。セラミックとレーザーのクラッディングには、異なる表面処理が必要であり、通常は最終的な寸法を復元するためにコーティング後の研削が必要です。シールパッケージはコーティングの化学薬品にも適合する必要があります。
実際には、最初に動作環境、次にサイクル頻度、そして三番目にコスト目標を指定します。標準の硬質クロムロッドは、清潔な屋内油圧プレスで優れた性能を発揮します。同じロッドが浚渫船や採掘ショベルでも初期に故障します。それは重大な欠陥ではありません。それは仕様の不一致です。
ロッドを調達するときは、単価以外にも注目してください。プロセス制御により、最終シリンダーの保証コストが決まります。高周波焼き入れの一貫性、研削および研磨能力、コーティングの厚さの均一性、および文書化された検査記録についてお問い合わせください。 ISO 9001 認証はベースラインであり、差別化要因ではありません。
独自の研削、研磨、電気メッキラインを運営するサプライヤーは、複数の下請け業者を調整するのではなく、ロッドの寿命を決定するパラメータを直接制御します。 無錫Qunke機械 はこの統合モデルに従って、25,000 平方メートルを超える単一の施設から高精度のピストン ロッド、コーティングされたロッド、完全な油圧シリンダーを供給しています。
エンジニアリング機械の場合、ロッドは納品されたコンポーネントとしてシリンダーに組み込まれるため、シール システムとの適合を早期に計画する必要があります。エンジニアリング機械のオイル シリンダーの適合性は、ロッドとシールの仕様を一緒に最終決定するチームにとって実用的な内容です。