2026-09-23
アン 合金鋼ソリッドピストンロッド 図面上では単純に見えますが、その後 10 年間をかけて現実の世界でテストされます。作業荷重を担い、横方向の推力に耐え、1 日に何千回もシールの中を滑り、雨、塵、熱、油圧作動油の中に存在します。材質のグレードと表面仕上げを適切に行えば、シリンダーは 10 年間静かに動作します。それらを誤解すると、同じシリンダーから1シーズン以内にオイルがにじみ出し始めます。 2008 年以来、無錫にある当社のチームは毎日油圧および空気圧ピストン ロッドを製造しています。このガイドには、1 本の鋼棒を切断する前にお客様と話し合った実際的なポイントがまとめられています。
ピストンロッドは、シリンダーバレル内のピストンとその外側の負荷の間の可動リンクです。ソリッドロッドでは、リンクはチューブからではなく、単一のバーストックから機械加工されるため、断面はコアから表面まで完全に緻密な鋼です。バーは通常、冷間引き抜きまたは皮むきされ、その後センターレス研磨および研磨され、ほとんどの場合、シールが乗る滑らかで硬い表面を作成するために硬質クロムメッキが施されます。
ここでは合金という言葉が実際に働いています。普通炭素鋼は強力ですが、クロム、モリブデン、ニッケル、マンガン、バナジウムなどの元素により、焼入れ性、焼き戻し耐性、疲労性能が向上します。この組み合わせにより、ロッドは何百万回もの負荷サイクルを経ても、軟化したり、擦り傷やひび割れが生じたりすることなく、その真直性と硬度を維持することができます。
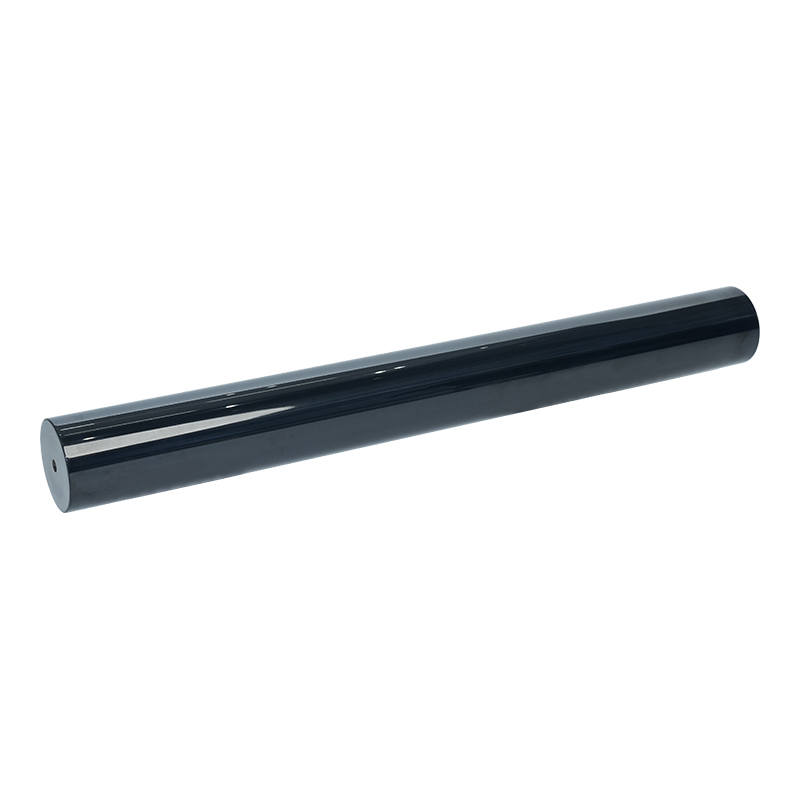
標準シリンダーの場合、摩耗層を追加せずに研削状態でプレーン仕上げのソリッドロッドを提供するため、お客様は独自の図面に合わせて切断、ねじ切り、メッキを行うことができます。
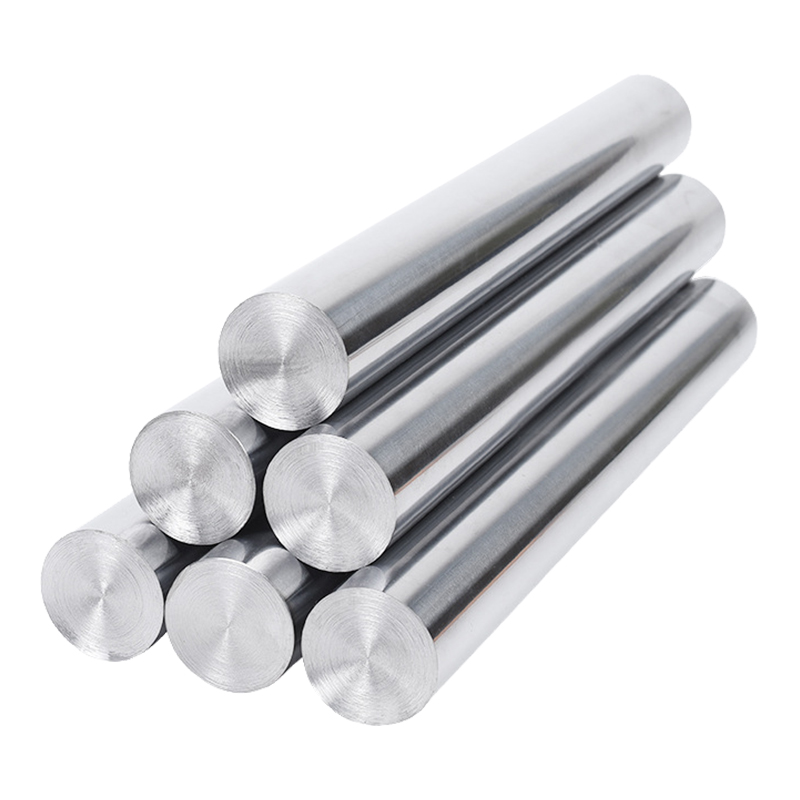 プレーン仕上げステンレスシャフトピストンロッド プレーン仕上げソリッドロッドは、油圧システム、空圧機器、自動化機械、大型トランスミッションなどに広く使用されている精密機械加工されたシャフト材料です。 製品を見る→
ピストンロッドは合金鋼、または腐食環境ではステンレス鋼で作られますが、ステンレスは通常、媒体によって追加コストが正当化される場合に使用されます。ほとんどの工業用シリンダーでは、合金鋼が強度、機械加工性、価格の最適なバランスを提供します。当社のオーダーシートに最も頻繁に表示されるグレードは次のとおりです。
グレードの選択は、検索テーブルではなく会話です。直径、ストローク、作動圧力、非支持長さ、および研磨粉の存在はすべて、決定を一方向または別の方向に押し進めます。通常、結果を決定するのは単一の数値ではなく、それらの組み合わせです。
ソリッドロッドは高い曲げ強度とねじれ強度を備えているため、大きな荷重や高い使用圧力に耐えるための自然な選択肢となります。断面全体に応力がかかるため、特定の外径の中実ロッドは、同じ直径の中空ロッドよりもより多くの軸方向荷重に耐え、座屈に対する耐性が高くなります。
中空ロッドは他の状況でも活躍します。コアを取り除くことで重量が軽減され、長い水平軸や装置の移動に役立ちます。また、ボアは内部配管が必要なシリンダー内のオイル通路としても機能します。当社のカタログには、まさにこれらのケースに対応する中空オイルパイプと中空ピストンロッドの両方が含まれています。
アプリケーションが強力な推力と中程度のストロークを備えた標準的なシリンダーの場合、ほとんどの場合、固体合金鋼ロッドがよりシンプルで耐久性のある答えとなります。
硬質クロムメッキは依然としてピストンロッド仕上げの主力製品です。一般的な 20 ~ 30 マイクロメートルの層は、800 ~ 1000 HV の範囲の微小硬度をもたらし、シール リップに対する摩擦を軽減し、浮遊砂による傷を防止し、腐食に対するバリアを追加します。めっきの品質はその下にあるものと同じくらい重要です。そのため、めっきタンク自体と同じくらい、めっきタンクの前の研削と研磨が重要です。
ただし、すべてのアプリケーションがデフォルトでハード クロムを使用する必要があるわけではありません。海洋、海洋および湿気の多いプラント環境では、耐食性が制限要因となる乳白色クロムと硬質クロム、またはニッケルと硬質クロムなどの複合システムを推奨することがよくあります。研磨スラリー、高温、または大きな衝撃荷重が影響する場合、セラミック コーティング、レーザー クラッディング、または QPQ 処理は、単純なクロム層よりもはるかに長持ちします。
主要なものを比較してみます コーティングオプション 動作条件に照らして比較検討したい場合は、並べて使用してください。
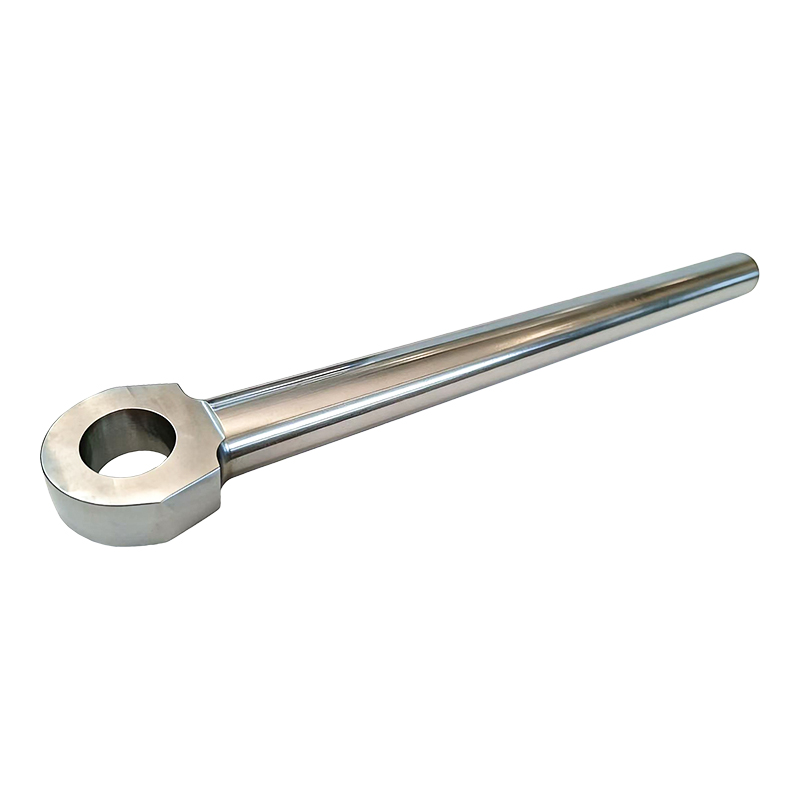
 硬質クロムメッキピストンロッド ハードクロムコーティングは、金属基材上にクロムの緻密な層を電気メッキすることによって生成される表面処理です。コーティングは優れた密着性と均一性を示します。 製品を見る→
ピストンロッドをめぐる論争のほとんどは、文書化されていない仕様にまで遡ります。以下の表は、産業用油圧サービスで通常確認される範囲とともに、すべての顧客に確認するパラメータを示しています。
| パラメータ | 代表的なターゲット | なぜそれが重要なのか |
|---|---|---|
| 材質グレード | 42CrMo4、40Cr、45#、20MnV6 | 強度、焼入性、溶接性を設定します。 |
| 芯の硬さ | 28~32HRC | 耐荷重と靭性のバランス |
| ケース硬度 | 高周波焼き入れ時50~55HRC | シール圧力によるへこみに強い |
| クロムの厚さ | 20 ~ 30 マイクロメートル、耐久性の高い場合は最大 50 マイクロメートル | 摩耗寿命と腐食保護を促進します |
| クロム微小硬度 | 800~1000HV | 研磨粒子による損傷に強い |
| 表面粗さ | Ra 0.2 ~ 0.4 マイクロメートル | シールリップを保護し漏れを抑制 |
| 真直度 | 0.1~0.3mm/メートル | 横からの荷重やシールの不均一な摩耗を防ぎます。 |
| 直径公差 | h6、h8、または f7 を描画する | シールとガイドブッシュとの適合性を決定します |
検査だけで良いロッドが生産されるわけではありませんが、検査は不良品が組立ラインに流れ込むのを防ぐものです。ほとんどの場合、自分自身で支払う小切手は簡単です。
当社独自の品質システムは 2011 年から ISO 9001 の認証を取得しており、当社の記事は次のとおりです。 実際にロッドを正確にするものは何ですか これらの測定値がどのようにしてロッドを適切にシールするかについて説明します。
当社からソリッドロッドを購入する業界には、共通の特徴が 1 つあります。それは、機器が屋外で激しく稼働しており、計画外のダウンタイムが許されないということです。主な用途には次のようなものがあります。
これらの設定では、ロッドは汚染、温度変動、長いデューティサイクルに耐えることが期待されます。そのため、見積もり段階での材料とコーティングの会話が非常に重要になります。
当社は数百名の従業員を擁する 25,000 平方メートルを超える工場で操業しており、生産フローは CNC 研削、CNC 研磨、環境制御されたインテリジェントなメッキ ラインを 1 か所でカバーしています。これは、ロッドが研削とメッキの間に第三者に出荷されることがないことを意味し、また、同じ図面上で平面仕上げと精密仕上げの間を移動できることも意味します。
お客様がより厳しい直径公差、より細かい表面仕上げ、またはロッドとピストンシート間の特定の同心度を必要とする場合、当社はお客様に下流での補正を依頼するのではなく、精密仕上げソリッドロッドとして製造します。
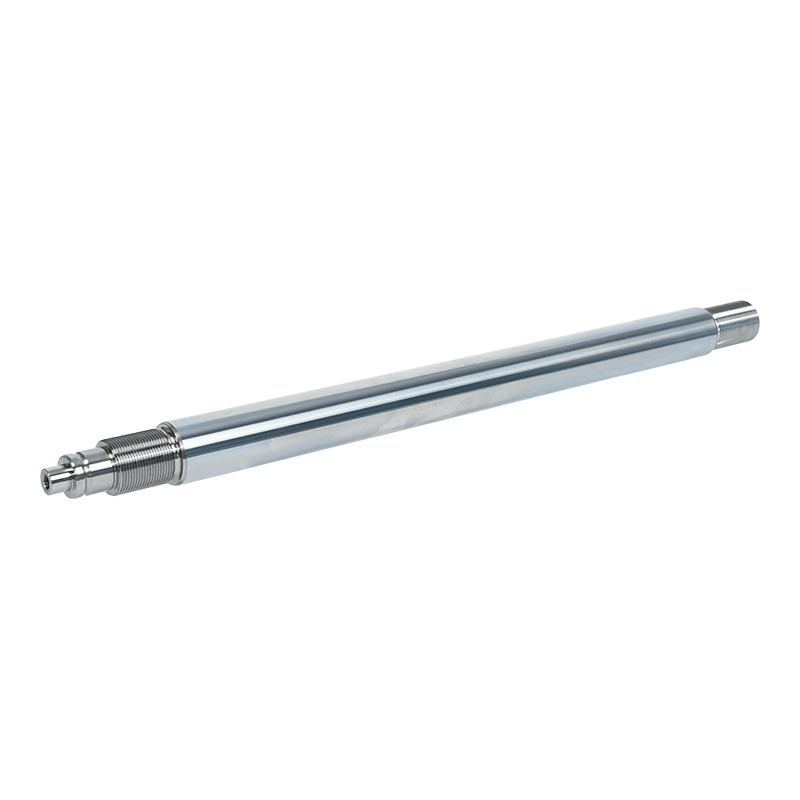
 精密仕上げ合金鋼ソリッドピストンロッド 精密仕上げのソリッドロッドは、45#鋼、40Cr、42CrMo、ステンレス鋼などの高品質の合金鋼およびステンレス鋼から製造されています。これらは重要です... 製品を見る→
アン alloy steel solid piston rod is a small part of a machine and a large part of whether that machine stays in service. Getting the grade, the hardness, the coating and the dimensional limits defined before production starts costs a short conversation. Discovering them on site costs a cylinder rebuild, a lost shift and a customer who remembers. Send us your drawing, your working pressure and the environment the rod will see, and we will tell you honestly which combination of material and surface treatment will hold up.