2026-09-02
作業場では、油圧ハンマーで磨耗した油圧シリンダーが取り外されます。ロッド表面には縦方向の傷、腐食ピットに軽い錆が見られ、ロッドエンド付近のクロム層が剥がれています。お客様からの苦情は、動きの鈍さ、オイルの汚れ、シールの度重なる交換など、今に始まったことではありません。シールやシリンダーチューブのせいにする前に、ピストンロッドの表面を調べてください。硬質クロムメッキは、硬度、耐食性、低摩擦の組み合わせを提供するため、価格に見合った他の表面処理はほとんどありません。そのため、ピストンロッドの保護に最も広く使用されています。
硬質クロムめっきは、鋼基材上にクロムの薄い層を電着するプロセスです。ピストンロッドの場合、この層には 3 つの重要な役割があります。シーリングシステムによる磨耗に耐え、炭素鋼を湿気や化学物質から保護し、ロッドとシールの間の動摩擦を十分に低く抑えてスムーズな動作を実現します。
クロム層自体は非常に硬いです。実際には、硬質クロムコーティングの一般的な測定値は 68 ~ 72 HRC、つまりおよそ 900 ~ 1100 HV です。この硬度が、メッキロッドが直径を失うことなく数十万回のサイクルに耐えられる理由です。また、ほこり、研磨剤、水が存在する過酷な環境でもロッドを使用できるようになります。
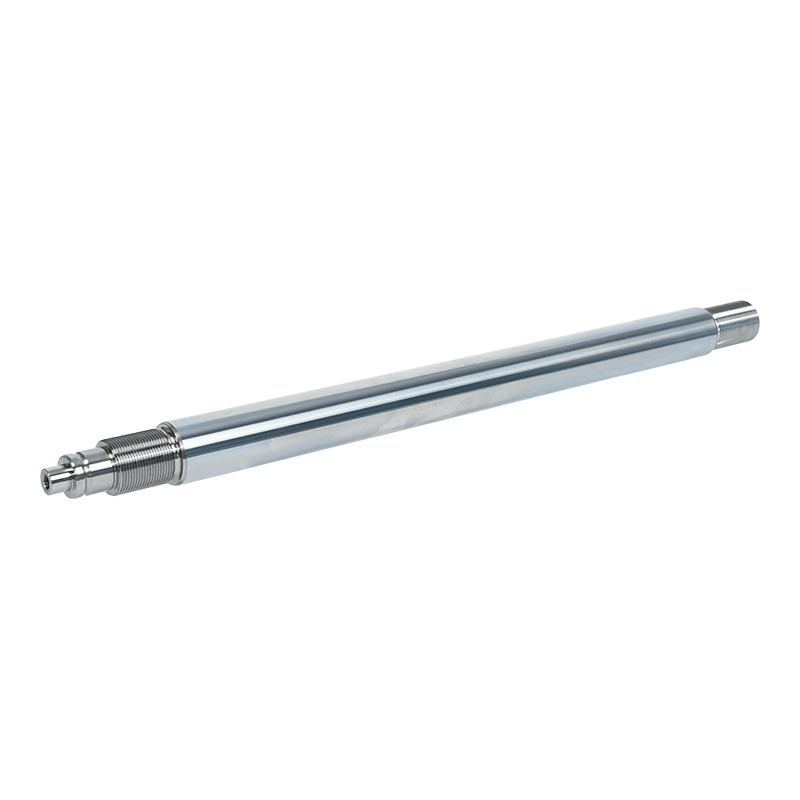
 耐摩耗性を高める硬質クロムメッキピストンロッド 表面硬度の高いハードクロームコーティングを施したピストンロッドで、厳しい環境下でも優れた耐摩耗性と耐久性を発揮します。再メッキによる修復も可能で、摩耗したロッドに対してコスト効率の高いソリューションを提供します。 製品を見る→
A 硬質クロムメッキピストンロッド 表面硬度だけではありません。コーティングは、使用済みのロッドを再生する実用的な方法でもあります。ロッドが摩耗してもまだ丸い場合は、再メッキして元のサイズに再研磨することができ、多くの場合、新しい部品を購入するよりも費用対効果が高くなります。
すべての硬質クロムメッキが同じというわけではありません。 2 年持つロッドと 10 年持つロッドの違いは、多くの場合、いくつかの測定可能な値にあります。これらの仕様はサプライヤーに確認する必要があります。
| 仕様 | 代表的な範囲 | 影響を受けるもの |
|---|---|---|
| コーティング硬度 | 68 ~ 72 HRC (≈900 ~ 1100 HV) | 耐摩耗性と摩耗寿命 |
| 膜厚 | 標準サービスの場合は 10 ~ 30 µm。過酷な条件下では 30 ~ 50 µm | 腐食保護、摩耗マージン、および全体的な耐用年数 |
| 表面粗さ(Ra) | 研磨後0.1~0.2μm | シールの適合性と摩擦挙動 |
| コーティングの密着性 | 90°曲げ試験でも剥離・剥離なし | 動的負荷下での長期耐久性 |
| 直径公差 | h7 またはそれより狭いカスタム範囲、ガイドとシールに適合 | シリンダーへのフィット感とシール性能 |
サプライヤーがこれらの数値を明らかにできない場合、あなたは未知のものを購入していることになります。各値の背後にあるテスト方法または内部標準については、お問い合わせください。これらの範囲を満たすロッドは、予測可能な耐用年数を提供する可能性が高くなります。
クロムが鋼に到達する前に、ロッドを正しい直径と表面仕上げに機械加工する必要があります。メッキプロセス自体には、通常、脱脂、酸洗浄、リバースエッチング、クロム浴蒸着、リンス、最終研磨が含まれます。各ステップは、最終的な接着力と厚さの分布に影響を与えます。
経験豊富なメーカーでは、このプロセスは専用の機器で管理されています。たとえば、CNC 研削盤や CNC 研磨機は、めっき前に必要な精密加工を実現するために使用されます。スマートな環境電気めっき生産ラインは、コーティングの硬度と均一性に直接影響を与える一貫した浴の化学的性質を維持するのに役立ちます。これが、同じ材質仕様のロッドでもサプライヤーごとに動作が異なる可能性がある理由の 1 つです。
品質管理は通常、バッチベースで実行されます。優良なサプライヤーは、磁気膜厚計でコーティングの厚さをチェックし、サンプルの硬度を測定し、密着性テストを実行し、気孔率を検査する場合があります。購入時に適合証明書またはテストレポートを要求してください。
硬質クロムメッキが基本ですが、これが唯一の選択肢ではありません。多くの場合、選択は環境とコスト目標によって決まります。
海洋または高湿度の機器の場合は、乳白色クロムとそれに続く硬質クロムなどの二重コーティングが一般的です。乳白色の下層は耐食性を向上させ、硬質クロムの上層は摩耗面を提供します。この組み合わせは、オフショアおよび港湾の機器では一般的です。
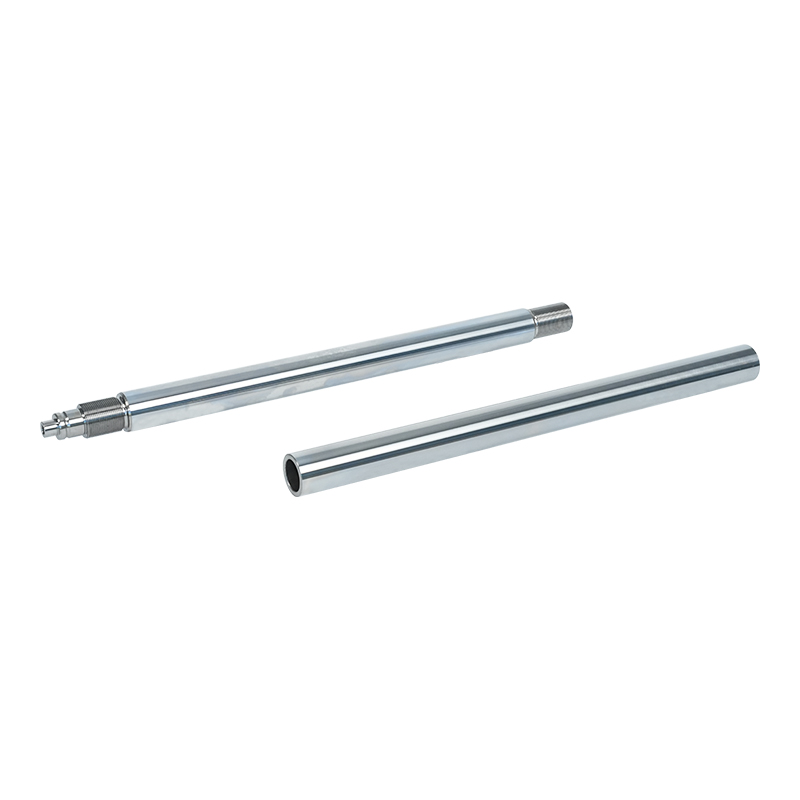 乳白色および硬質クロムコーティングされた油圧ピストンロッド 乳白色の下層と硬質クロムの上層を組み合わせたこのピストンロッドは、信頼性の高い性能のための耐摩耗性を維持しながら、海洋または高湿度の用途向けに耐食性を向上させています。 製品を見る→
もう 1 つの確立されたルートは、ニッケルと硬質クロムです。ニッケル中間層は、特に酸性または高温の環境において、化学的攻撃に対する耐性が優れています。このコーティング システムは、多くの場合、鉱物処理や特定の油圧用途向けに指定されています。
ニッケルおよび硬質クロムコーティングされた油圧ピストンロッド ニッケル下層と硬質クロム上層を備えたこのピストンロッドは、酸性または高温環境における耐薬品性が強化されており、鉱物加工や要求の厳しい油圧システムに適しています。 製品を見る→ アプリケーションでさらに高い硬度、優れた耐熱性、またはまったく異なる表面化学が必要な場合は、セラミック コーティング、レーザー クラッディング、QPQ などの代替手段が選択されます。これらはより専門的であり、通常はハード クロムよりも高価です。多くの油圧シリンダでは、価格とパフォーマンスのバランスから、依然として硬質クロムメッキが好まれています。
硬質クロムメッキのピストンロッドは、油圧または空圧シリンダーが連続動作や過酷な条件にさらされる場所ではどこでも使用されます。主要な分野には、建設機械、鉱山機械、冶金工場、港湾および船舶の機械、水利プロジェクト、油田設備などが含まれます。共通しているのは、高デューティ サイクル、研磨剤による汚染、風雨への曝露です。
機器メーカーと直接連携するサプライヤーは、これらの業界の需要をよりよく把握できます。たとえば、大手建設機械メーカーとの関係を確立しているメーカーは、掘削機シリンダーの公差やテスト要件に精通しています。この種の経験は、納入されるロッドの安定性に現れます。
予期せぬコストの発生を避けるために、次の点に留意してください。
まず、作業環境を定義します。シリンダーが海水、酸性鉱山水、または高湿度にさらされていませんか?その答えによって、コーティングの厚さと、単一の硬質クロム層で十分かどうかが決まります。
次に、許容差を指定します。硬質クロムメッキにより、ロッドに測定可能な厚みが追加されます。仕上がり径40mmが必要な場合は、めっき厚も研削代に含めてください。ここで、経験豊富なサプライヤーが時間を節約します。
第三に、ドキュメントを見てください。信頼できるロッド メーカーは、材料証明書、めっき厚さレポート、ISO 9001 や ISO 14001 などの品質システム認証を提供できる必要があります。これらの認証は、サプライヤーが管理された反復可能なプロセスを持っていることを示します。
4 番目に、単価ではなく総コストを考慮します。厚いクロムと研磨仕上げのロッドは、初期費用が高くなりますが、耐用年数を数倍に延ばすことができます。重機では、計画外の修理を 1 回行うだけで、安価なロッドによる初期コストの節約を簡単に超える可能性があります。
最後に生産能力を確認します。ピストンロッドの安定供給が必要な場合は、サプライヤーの工場規模や生産計画についてお問い合わせください。大規模な施設と複数段階のプロセスチェーンを備えたメーカーは、より信頼性の高いリードタイムを提供できます。
硬質クロムメッキのピストンロッドを選択することは、最安値を選ぶということではありません。重要なのは、コーティングを作業条件に適合させ、実際のプロセス管理を行うパートナーを信頼することです。ロッドが正しくメッキされていれば、油圧システムを毎日稼働し続ける静かなコンポーネントになります。