2026-07-09
油圧または空圧シリンダーを使用する場合は、ピストン ロッドがシステム全体の中で最も重要なコンポーネントの 1 つであることはすでにご存知でしょう。これはピストンから外部負荷に力を伝達する部品であり、高圧、絶え間ない動き、そして多くの場合過酷な環境条件にさらされながらこれを行います。あ ソリッドピストンロッド – 中空または管状のロッドとは対照的に、ピストンからシリンダーヘッドを通って外界に至る、途切れることのない単一の金属片です。このガイドでは、ソリッドピストンロッドとは何か、その材質、製造方法、重要な仕様、および用途に適したピストンロッドの選び方について説明します。
A ソリッドピストンロッド シリンダー内のピストンを駆動される外部機構に接続する円筒状の金属棒です。これは、中空のコアや内部通路のない単一の材料 (通常は高張力鋼) で作られているため、「ソリッド」と呼ばれます。ロッドはシリンダーヘッドを貫通しており、流体やガスの漏れを防ぐためにグランドでシールされており、ピストンによって生成される直線運動と力を外部負荷に伝達します。
の ソリッドピストンロッド 引張力と圧縮力、曲げモーメント、側面荷重、繰り返しのサイクリングによる疲労など、重大な機械的ストレスにさらされます。また、ロッドシールによる磨耗や動作環境による腐食にも耐える必要があります。そのため、信頼性の高い動作のためには、適切な材料、表面仕上げ、製造プロセスを選択することが絶対に重要です。
の material you choose for your ソリッドピストンロッド 強度、耐久性、コストに直接影響します。ここでは、業界で使用される最も一般的な材料を紹介します。
中炭素鋼は最も広く使用されている材料です。 油圧ピストンロッド 。グレード C45 (DIN) または 1045 (AISI) が標準的な選択肢です。強度と靭性のバランスが良く、引張強さは通常約 600 ~ 700 MPa です。適切に焼き入れおよび焼き戻しを行うと、手頃なコストで優れた耐疲労性が得られます。ほとんどの炭素鋼ロッドは、表面硬度と耐食性を向上させるために高周波焼き入れとクロムメッキが施されています。
より高い引張強度とより優れた焼入れ性が要求される、より要求の厳しい用途には、42CrMo4 (DIN) や 4140 (AISI) などの合金鋼が使用されます。これらの材料は、適切な熱処理後、最大 1,000 ~ 1,200 MPa の引張強度を実現します。これらは一般に、重機、移動式油圧装置、およびロッドが大きな側面荷重や衝撃力に耐える必要がある用途で使用されます。
海洋用途、食品加工、化学プラントなどの腐食環境では、ステンレス鋼が当然の選択です。 ソリッドピストンロッド 304 または 316 ステンレス製で、中程度の強度レベルで優れた耐食性を備えています。より高い強度を実現するには、17-4 PH などの析出硬化グレードを使用すると、良好な耐食性を維持しながら 1,300 MPa を超える引張強度を達成できます。その代償として、炭素鋼に比べてコストが大幅に高くなります。
一部 空気圧ピストンロッド ハイエンドの油圧ロッドは窒化鋼で作られています。窒化は、窒素を表面層に拡散させる表面硬化プロセスであり、別途クロムメッキを施す必要がなく、硬くて耐摩耗性のケースが作成されます。窒化ロッドは耐摩耗性と疲労強度に優れていますが、窒化処理によりコストが増加します。
の production of a high-quality ソリッドピストンロッド 慎重に制御されたいくつかの手順が必要です。各ステップはロッドの最終的なパフォーマンスと寿命に影響を与えます。
の process starts with selecting the appropriate steel grade and sourcing bar stock. The bar is usually hot-rolled or cold-drawn, depending on the required diameter and surface quality. Cold-drawn bars offer better dimensional accuracy and surface finish, which reduces subsequent machining time.
の bar stock is cut to the required length using a band saw or automatic sawing machine. A small machining allowance is left for subsequent turning and grinding operations.
の rod is turned on a CNC lathe to bring it close to the final diameter. This operation removes the scale from hot-rolled material and creates a uniform surface for subsequent operations. A threaded end may be machined at the external end for connection to the load.
材料と用途に応じて、ロッドは、所望の機械的特性を達成するために焼き入れおよび焼き戻しが行われる場合があります。炭素鋼ロッドの場合、強靱で延性のあるコアを維持しながら耐摩耗性を高めるために、表面層に高周波焼入れが適用されることがよくあります。
熱処理後、ロッドはセンタレス研磨され、通常 ±0.02 mm 以上の厳しい公差で最終直径が得られます。その後の研磨によりRa0.2~0.4μmの良好な表面仕上げが得られます。この滑らかな仕上げはシールの寿命にとって非常に重要です。表面が粗いとロッドシールがすぐに摩耗し、漏れが発生します。
のために クロームメッキピストンロッド 、硬質クロムの層が地面に電気メッキされます。クロム層は、優れた耐摩耗性、低い摩擦係数、および腐食に対する保護を提供します。一般的なクロムの厚さは 20 ~ 50 µm で、めっきの後に最終的な表面粗さを達成するために仕上げ作業 (超仕上げまたは研磨) が行われることがよくあります。
の finished ソリッドピストンロッド 寸法精度、表面仕上げ、真直度を検査します。表面欠陥を検出するために、硬度検査と、場合によっては非破壊検査 (磁粉検査など) が実行されます。ロッドには防錆油が塗布され、梱包されて出荷されます。
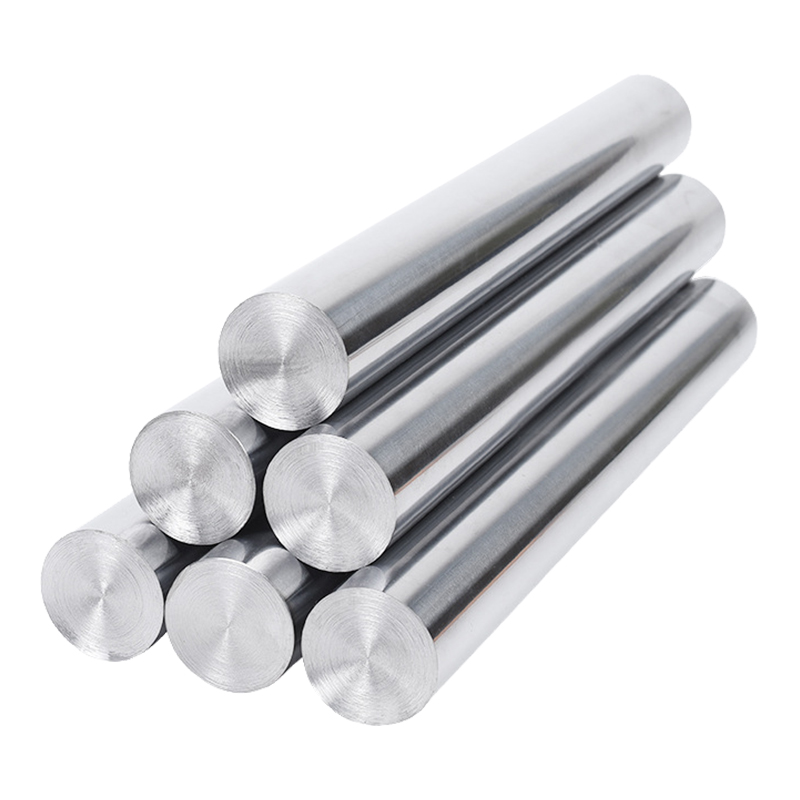
ご指定・ご購入の際は、 ソリッドピストンロッド 、いくつかの技術的パラメータが不可欠です。ここでは最も重要なものについて説明します。
| 仕様 | 代表的な値 | なぜそれが重要なのか |
| 直径許容差 | ±0.01~±0.02mm | 厳しい公差により、シールが適切にフィットし、漏れを防ぎます |
| 表面粗さ(Ra) | 0.2~0.4μm | 滑らかな表面によりシールの摩耗が軽減され、シリンダーの寿命が延びます。 |
| クロムの厚さ | 20~50μm | 適切なクロムの厚さにより、長期にわたる摩耗と腐食からの保護が保証されます。 |
| 表面硬度 | 600~750HV(高周波焼入れ後) | 硬い表面はシールや汚染物質による傷や摩耗に強い |
| 引張強さ | 600~1,200MPa(材質による) | ロッドの耐荷重能力と安全マージンを決定します。 |
| 真直度 | ≤ 0.3 mm/メートル | ロッドが曲がると、シールが不均一に摩耗し、シリンダーが固着する原因になります。 |
| 真円度 | ≤ 0.02 mm | 真円でないロッドは局所的なシールの摩耗と漏れを引き起こします |
その間 ソリッドピストンロッドs が最も一般的ですが、一部の用途では中空ロッドが使用されます。以下にそれらを比較します。
| 特徴 | ソリッドピストンロッド | 中空ピストンロッド |
| 重量 | 重い(すべて固体素材) | 軽量(中空コアにより重量が軽減されます) |
| 強度重量比 | 下位 | 高い(航空宇宙、モバイルアプリケーションに適しています) |
| 座屈耐性 | 高い(中実断面の方が座屈に強くなります) | 下位 (thin wall is more susceptible to buckling under compression) |
| 製造コスト | 下位 (simpler to produce) | 高い(穴あけ/トレパニング、より複雑な加工が必要) |
| 一般的なアプリケーション | 油圧機器、空圧機器、重機全般 | 航空宇宙、モバイル機器、重量に敏感な用途 |
のために most industrial applications, ソリッドピストンロッドs シンプルさ、強度、費用対効果の高さから、デフォルトの選択肢となります。中空ロッドは、軽量化が最優先事項である場合にのみ検討する価値があります。
ソリッドピストンロッド さまざまな産業や機器で使用されています。最も一般的なアプリケーションをいくつか紹介します。
これはこれまでで最大のアプリケーションです。油圧システムでは、掘削機やクレーンからプレスや射出成形機に至るまで、 油圧ピストンロッド 油圧を直線力に変換します。これらのロッドは高圧 (最大 350 bar 以上) に対応する必要があり、多くの場合、過酷な屋外環境で動作します。
工場や自動化機器で使用される空気圧システムでは、 ソリッドピストンロッドs が標準です。圧力が低いため (通常 6 ~ 10 bar)、ロッドの軽量化が可能ですが、サイクル速度が高い (1 秒あたり最大数サイクル) ため、シールの寿命を維持するために優れた表面仕上げと耐摩耗性が求められます。
掘削機のアーム、ブルドーザーのブレード、岩石破砕機などの機器には、頑丈な金属が使用されています。 ソリッドピストンロッドs 。これらの用途では、極度の負荷、衝撃力、摩耗性の環境が課せられます。この分野のロッドは通常、合金鋼で作られ、高周波焼き入れされ、重度のクロムメッキが施されています。
トラクター、収穫機、噴霧器はすべて、次のような油圧シリンダーを使用します。 ソリッドピストンロッドs 。これらのロッドは肥料や化学物質による腐食に耐える必要があるため、ステンレス鋼または厳重に保護された炭素鋼が材料として選ばれます。
のためにklifts, aerial work platforms, and material handling equipment rely on ソリッドピストンロッドs 昇降シリンダー内で。ここでは重量が重要な要素となるため、一部のメーカーは中空ロッドを使用していますが、座屈耐性に優れているため、中実ロッドが依然として一般的です。
自動車の生産ラインでは、何千もの空気圧シリンダーと油圧シリンダーが使用されています。 ソリッドピストンロッド これらの用途では、通常、直径が小さく、高速、高サイクル動作のために精密機械加工されています。
高周波焼入れは、一般的に適用される熱処理プロセスです。 油圧ピストンロッド 。これが非常に重要な理由です。
高周波焼入れは、ロッドの表層のみ (通常は深さ 1 ~ 3 mm) を選択的に硬化し、コアは強靱で延性のある状態に保ちます。表面硬度は 600 ~ 750 HV に達し、ロッドシールや存在する可能性のある研磨粒子に対する耐摩耗性が大幅に向上します。また、硬化層はクロムめっきのより強力な基盤を提供し、重い負荷がかかったときにクロムが「卵殻化」したり剥離したりするのを防ぎます。
の induction hardening process is fast and highly controllable, making it well-suited for high-volume production. After hardening, the rod is ground to remove any distortion and achieve the final diameter tolerance.
の overwhelming majority of 油圧ピストンロッド 硬質クロムメッキが施されています。クロムメッキは硬くて低摩擦の表面を提供し、ロッドとロッドシールの両方の摩耗を大幅に軽減します。耐食性にも優れています。
ピストンロッドの一般的な硬質クロムの厚さは 20 ~ 50 μm です。クロムが厚いほど必ずしも優れているわけではありません。特定の点を超えると、クロム層が脆くなり、応力がかかると亀裂が生じる可能性があります。めっきプロセスは、均一な厚さ、良好な密着性、および最小限の気孔率を確保するために慎重に制御する必要があります。
のために particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
最高のものでも ソリッドピストンロッド きちんとメンテナンスしないと長持ちしません。シリンダーロッドの寿命を延ばすためにすべきことは次のとおりです。
ロッドの表面に傷、孔食、または腐食の兆候がないか定期的に検査してください。小さな傷でもシール漏れにつながる可能性があります。損傷に気付いた場合は、原因を調査してください。シリンダー内の汚れ、位置のずれ、またはワイパーシールの不適切な性能が考えられます。
の external part of the rod is exposed to the environment. Wipe it clean before retracting it into the cylinder. This prevents dirt, grit, and moisture from being pulled past the wiper seal and into the cylinder, where they can damage the rod and seals.
の wiper seal (or scraper seal) is the first line of defense against contamination. If you notice the rod coming back dirty or with a film of oil on it, the wiper seal may be worn and need replacing.
油圧シリンダは通常、油圧作動油自体によって潤滑されます。ただし、空気圧シリンダやシリンダの使用頻度が低い用途では、腐食を防ぐために露出したロッドに適切なオイルを薄く塗布する必要がある場合があります。油分が多すぎると汚れが付着する可能性があるので、つけすぎには注意してください。
ロッドの早期故障の最も一般的な原因の 1 つは、シリンダと負荷の位置がずれているときの横荷重です。これによりロッドが曲がったり、不均一に摩耗したりして、ロッドとシールがすぐに破壊されます。取り付け中は常にシリンダーの位置を確認し、必要に応じて調整してください。
貴社にとって適切なサプライヤーの選択 ソリッドピストンロッド 適切な仕様を選択することと同じくらい重要です。考慮すべき要素がいくつかあります。
A ソリッドピストンロッド 単純なコンポーネントのように見えるかもしれませんが、油圧または空圧システムの最も重要な部品の 1 つです。材料、製造プロセス、仕様を正しく行うかどうかで、何年もトラブルなく稼働できるか、頻繁にコストのかかるダウンタイムが発生するかの違いが生じます。
を選択するときは、 ソリッドピストンロッド 、手を抜かないでください。環境に適した材料を選択し、適切な硬度とクロムの厚さを指定し、必要な品質文書を提供できるサプライヤーと協力してください。そして、ロッドが使用開始になったら、適切にメンテナンスしてください。清潔に保ち、摩耗を監視し、大きな問題になる前に問題に対処してください。
正しい選択と適切なケアにより、高品質の製品が得られます。 ソリッドピストンロッド は、長年にわたって信頼性の高いパフォーマンスを提供し、機器のスムーズな稼働と生産ラインの稼働を維持します。