2026-07-03
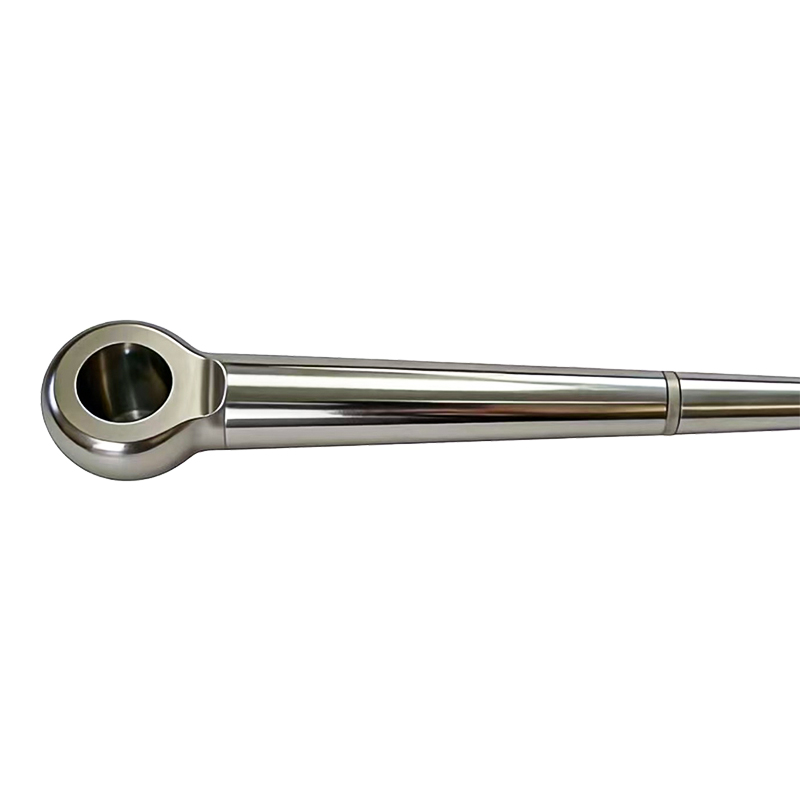
油圧シリンダーが早期に故障したことがある場合、根本原因はシールやシリンダー本体ではなく、ピストンロッドにある可能性が高くなります。ピストンロッドの精密な加工により、ロッドが繰り返しの圧力サイクルに耐えられるか、数か月以内に漏れや傷がつき始めるかが決まります。このガイドでは、ピストンロッドの精密加工に実際に何が行われるのか、各ステップがなぜ重要なのか、サプライヤーからバッチを受け入れる前に何を確認する必要があるのかを詳しく説明します。
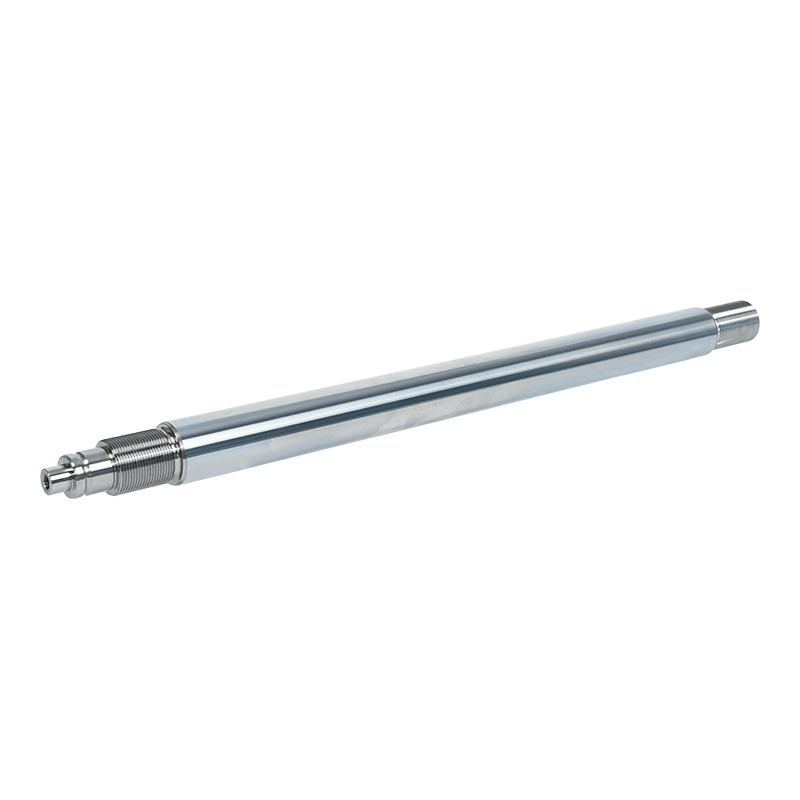
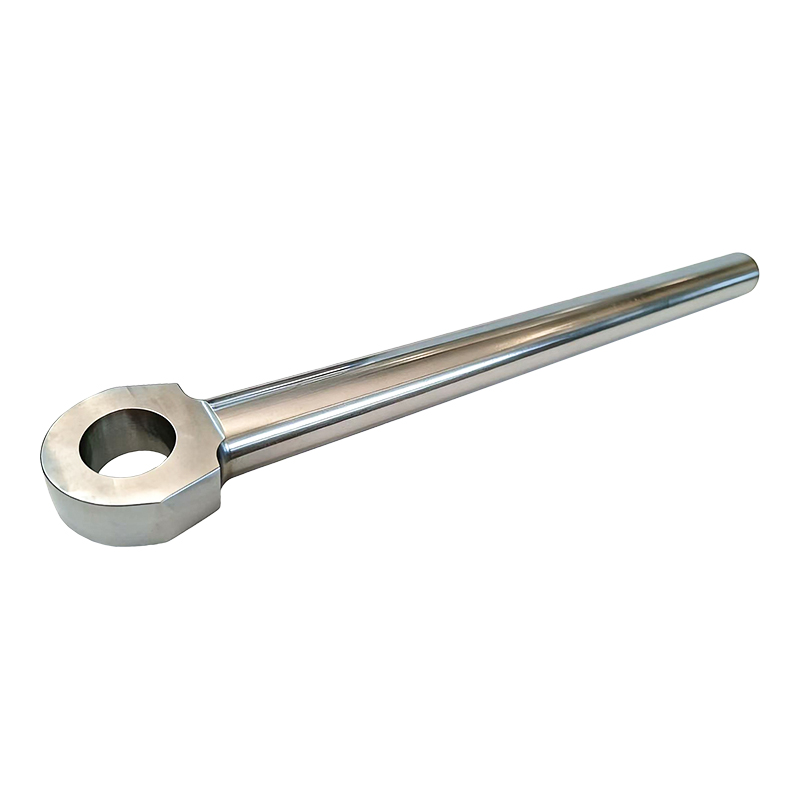
ピストンロッドはシリンダーに出入りする単なる金属棒ではありません。これは、形状、表面仕上げ、真直度を失うことなく、数千回または数百万回の伸縮サイクルに耐えなければならない、耐荷重性と圧力シールのコンポーネントです。真円度や表面粗さのわずかな偏差でも、シールの摩耗が加速したり、流体がバイパスしたり、横荷重でロッドが曲がったりする可能性があります。そのため、ピストンロッドの精密加工は、ほとんどの産業用途でオプションのアップグレードとして扱われていません。これは、油圧シリンダー、アクチュエーター、または重機で使用されるあらゆるものに対する基本要件です。
緩い公差に合わせて機械加工されたロッドと、精密な仕様に合わせて機械加工されたロッドとの間のコストの差は、通常、早期故障のコストに比べれば小さいものです。現場でロッドが故障した場合、単に交換する必要があるわけではありません。多くの場合、ダウンタイム、シールの交換、場合によってはシリンダ ボア自体の損傷を意味します。
ピストンロッドの精密加工は通常、一連の機械加工と仕上げのステップの後に行われ、各ステップはラストの精度に基づいて行われます。これらの段階のいずれかをスキップしたり急ぐと、後になって機能的な問題として現れる傾向があります。
まず、未加工の棒材を旋盤で回転させて最終直径に近づけ、余分な材料の大部分を除去し、基本的な円筒形状を確立します。この段階は後のすべてのステップの基礎を設定するため、この時点では表面仕上げがまだ粗くても、振れと一貫性が重要になります。
旋削加工後、ロッドはセンタレス研削または円筒研削を経て、直径が厳しい公差内に収まり、真直度が向上します。研削では、旋削加工によって残った小さな不一致が取り除かれ、より細かい表面仕上げが得られるため、寸法精度のほとんどが実際に達成されます。
研磨パスにより表面をさらに精製し、良好なシール接触に必要な低い表面粗さの値を目標とします。このステップは、ロッドが油圧シールとどの程度うまく相互作用するかに直接影響します。ロッドが粗すぎるとシールがすぐに摩耗してしまい、逆に滑らかすぎるロッドは実際に潤滑保持力を低下させる可能性があります。
特に長いロッドは、初期の機械加工または熱処理段階でわずかに曲がる可能性があります。矯正プロセスは、多くの場合、制御された圧力下で機械的に行われ、最終検査前にこれを修正し、ロッドが負荷の下で全長に沿って一貫して機能するようにします。
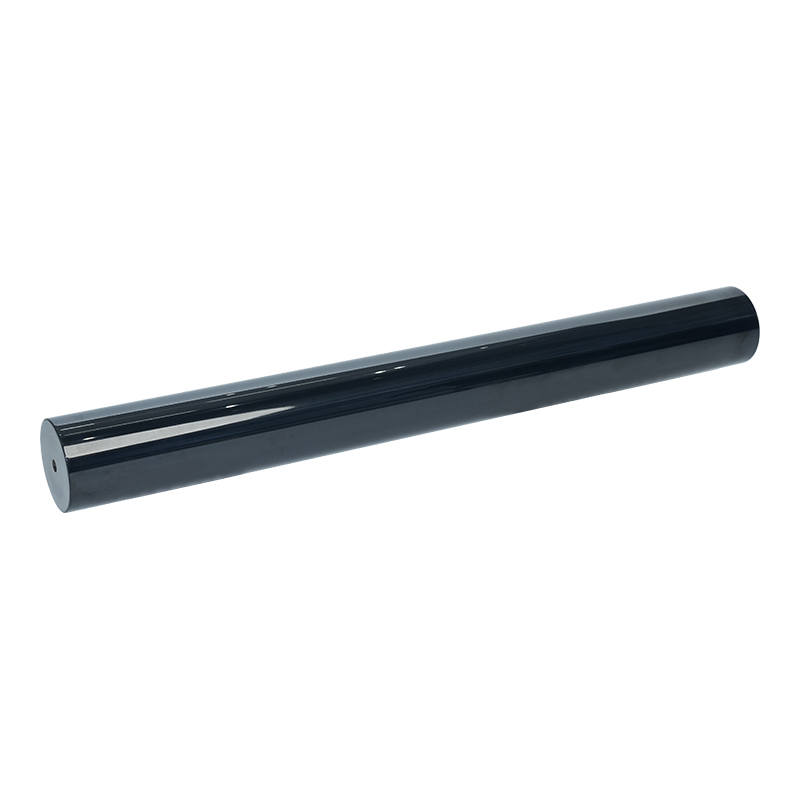
機械加工だけでは、要求の厳しい用途に対応できるピストンロッドを作ることはできません。表面処理により、未加工の機械加工鋼材だけでは得られない硬度、耐食性、摩耗保護が追加されます。異なる処理は異なる動作環境に適しており、間違った処理を選択することがロッドの早期故障の一般的な原因です。
| 治療 | 主なメリット | 典型的な使用例 |
| 硬質クロムメッキ | 高い耐摩耗性、優れた腐食保護 | 汎用油圧シリンダ |
| ニッケルクロムコーティング | 標準クロムよりも耐食性が向上 | 海洋、沖合、および湿気の多い環境 |
| 高周波焼き入れ | 強靱な芯を維持しながら表面硬度を向上 | 重負荷の産業用およびモバイル機器 |
| セラミックコーティング | 優れた耐摩耗性と耐薬品性 | 過酷な化学環境またはハイサイクル環境 |
| 窒化処理 | 大きな寸法変化のない深い表面硬度 | 歪みに敏感な精密アプリケーション |
サプライヤーの精密ピストンロッド加工能力を評価する場合、いくつかの測定可能な仕様から、一般的な「高精度」という主張よりもはるかに多くのことがわかります。これらは直接尋ねる価値のある数字です。
ピストンロッドの故障のほとんどは、上記の処理段階のいずれかでの不足に遡ることができます。研磨が一貫していないロッドは、ストロークするたびにシールがわずかに不規則な表面に接触するため、取り付けられると不均一な摩耗パターンが現れることがよくあります。矯正が不十分な場合、圧力下でロッドに横荷重がかかりやすくなり、時間の経過とともにシールの摩耗とロッドの疲労が加速します。
コーティングの問題も頻繁に問題になります。特に、めっきの厚さが不均一であったり、密着性が弱い場合に発生します。早期にコーティングが剥がれたり摩耗したりすると、母材金属が腐食にさらされ、表面の小さな欠陥がすぐに完全な交換が必要なロッドに変わる可能性があります。これらの各変数を文書化して管理するサプライヤーを選択することが、通常、何年も長持ちするロッドか、繰り返しメンテナンスの問題を引き起こすロッドの違いになります。
ピストンロッドの精密加工をサプライヤーに依頼する前に、一般的な宣伝文句に頼るのではなく、いくつかの実際的な質問に対する明確な答えを得る価値があります。
ピストンロッドの精密加工は、リストからチェックできる単一のステップではありません。それは一連の加工と仕上げの決定であり、すべてを連携させる必要があります。完璧に研磨されているがコーティングが不十分なロッドは、コーティングは十分に行われているが研磨が一貫していないロッドと同じくらい早く故障します。事前にサプライヤーから明確な文書と測定可能な公差を取得することは、ロッドがすでに使用されている後に脆弱なリンクが見つかることを避けるための最も信頼できる方法です。